 en
 fr
 es
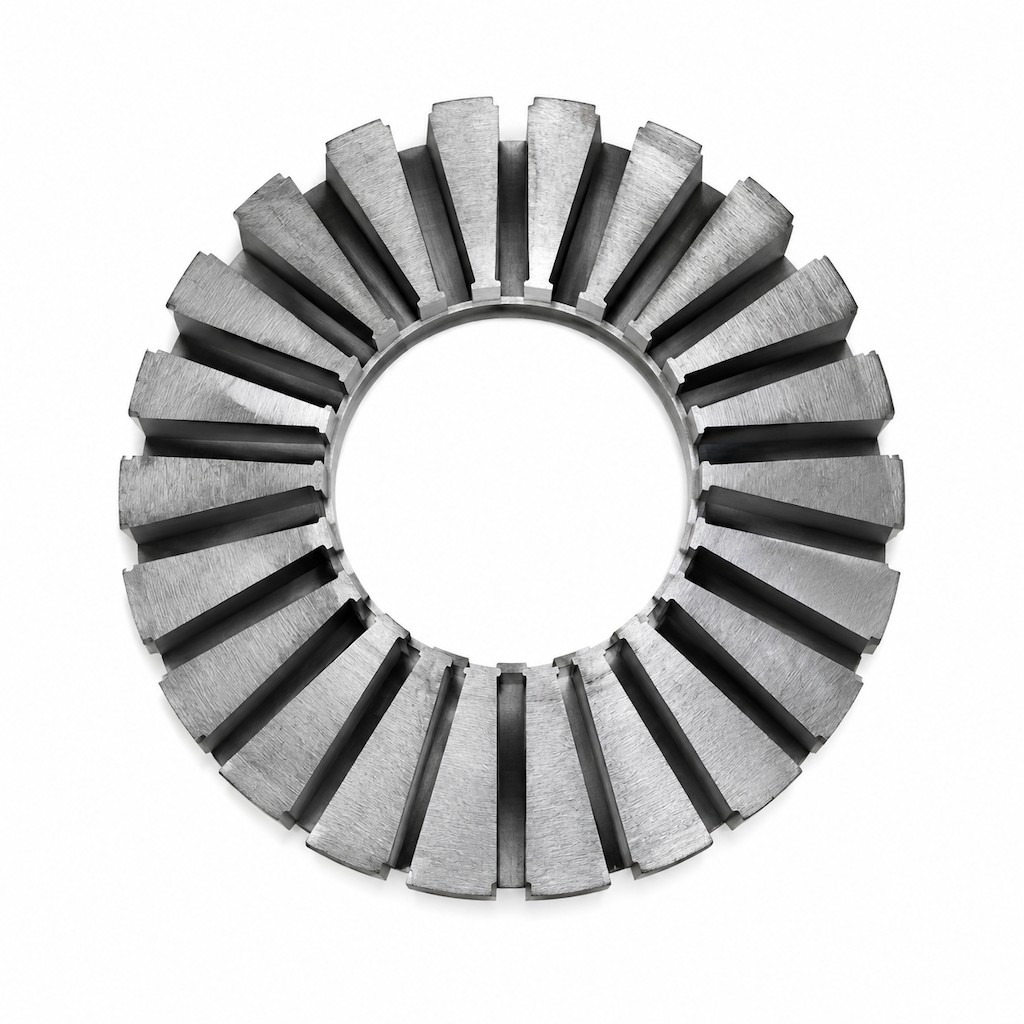
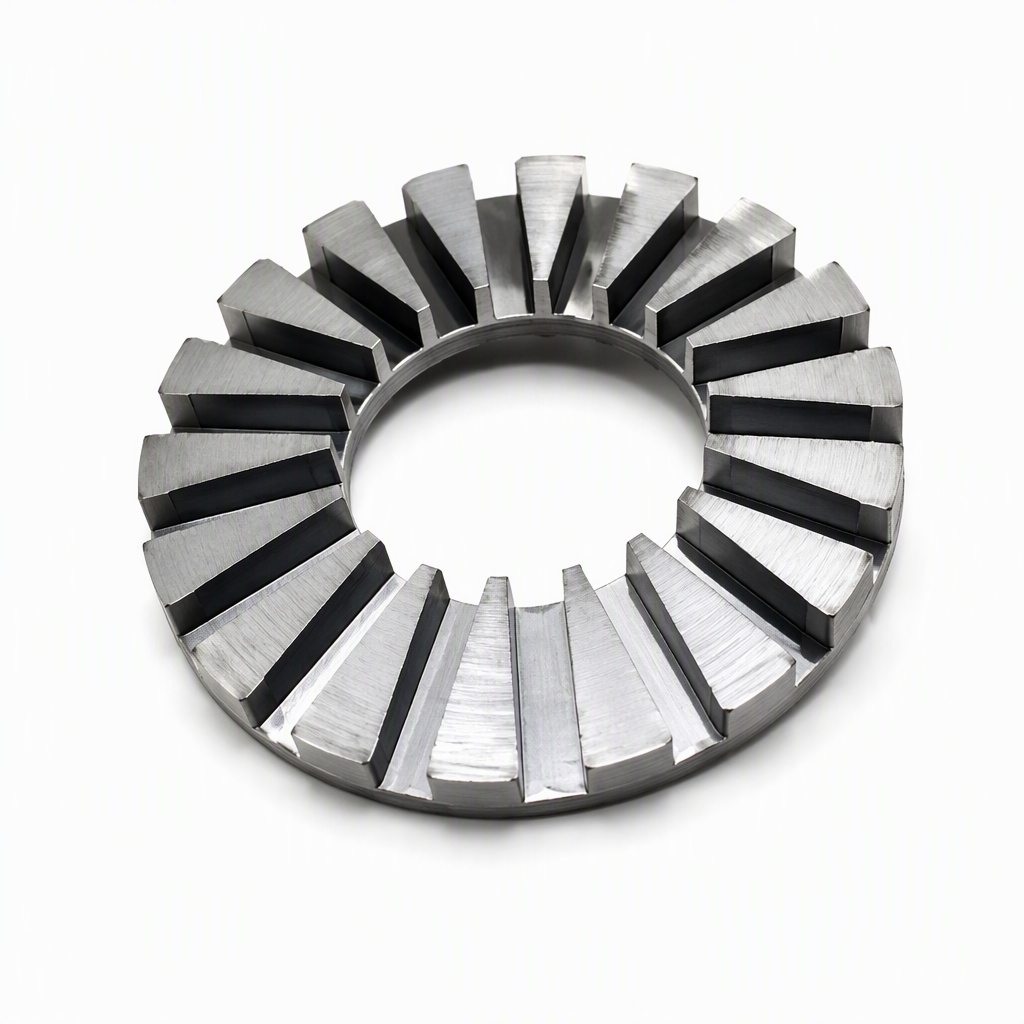
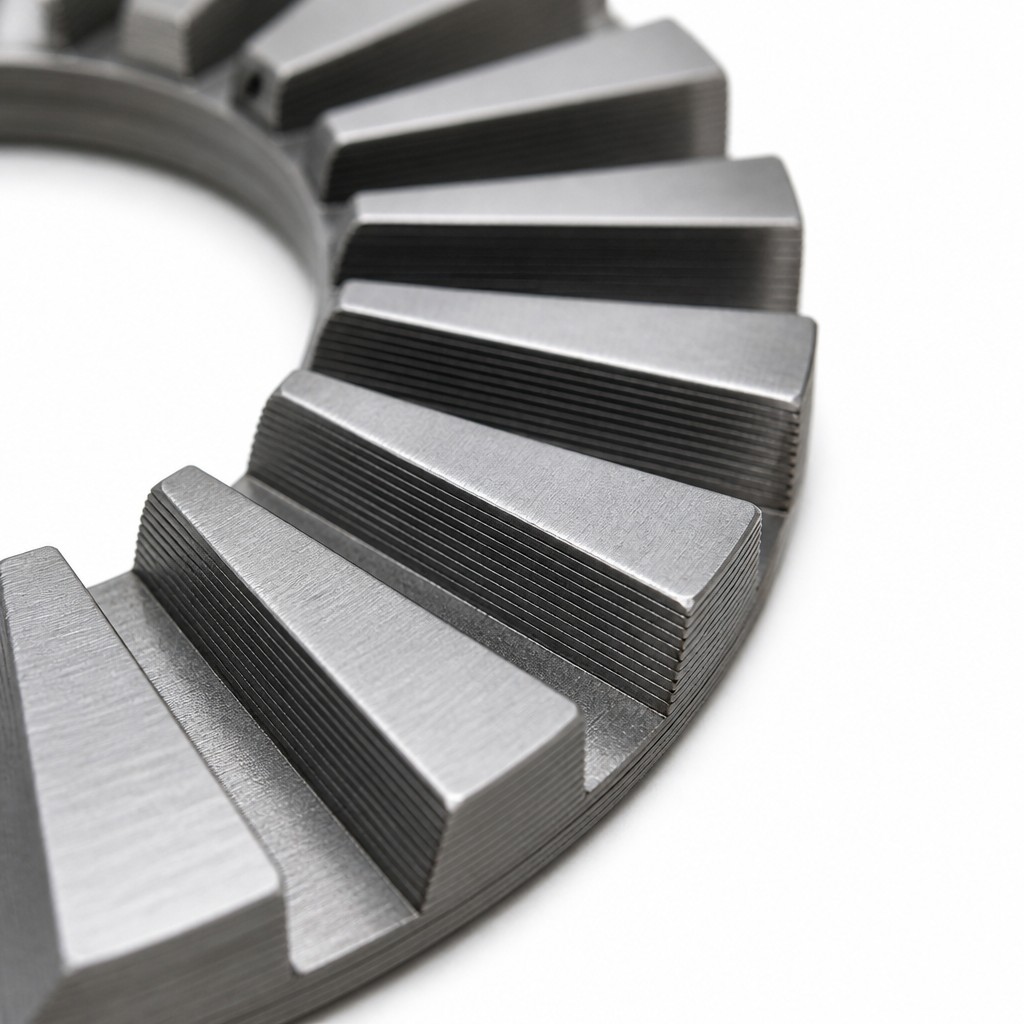
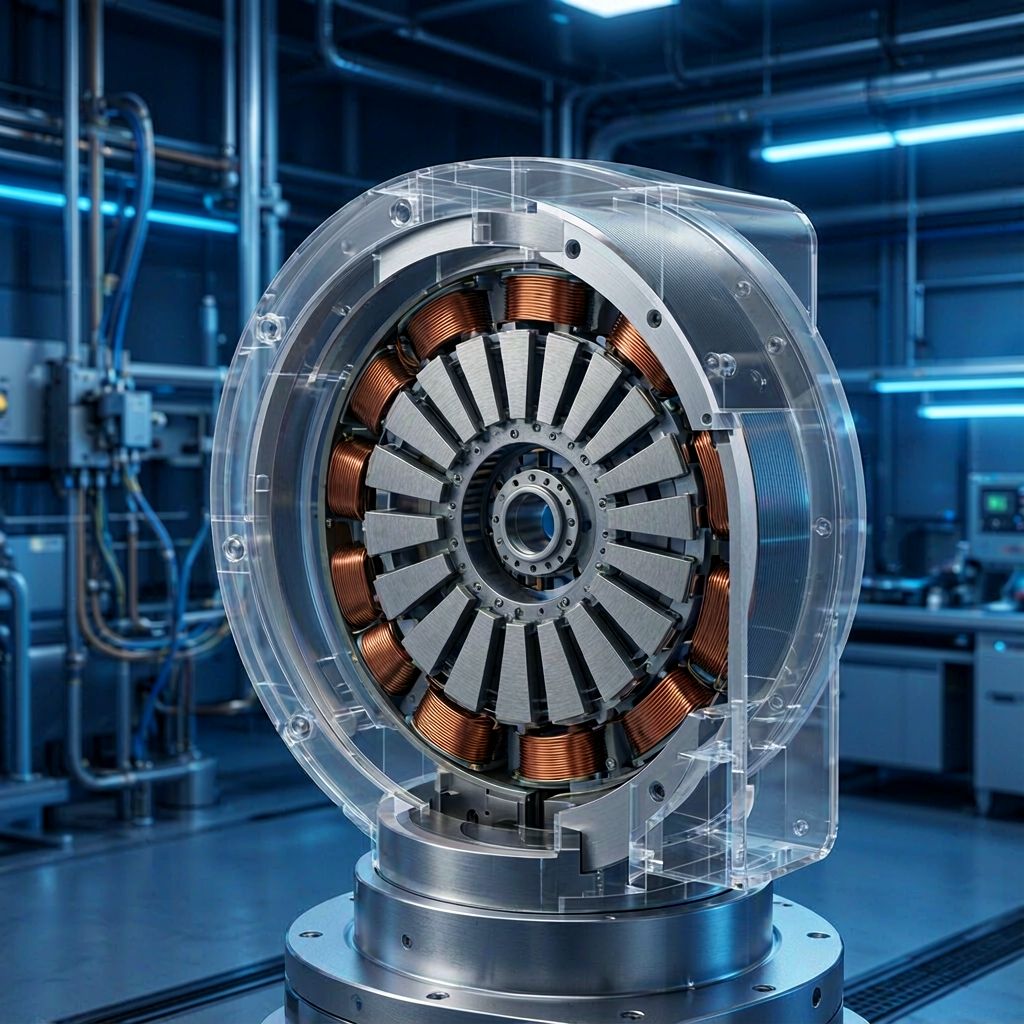
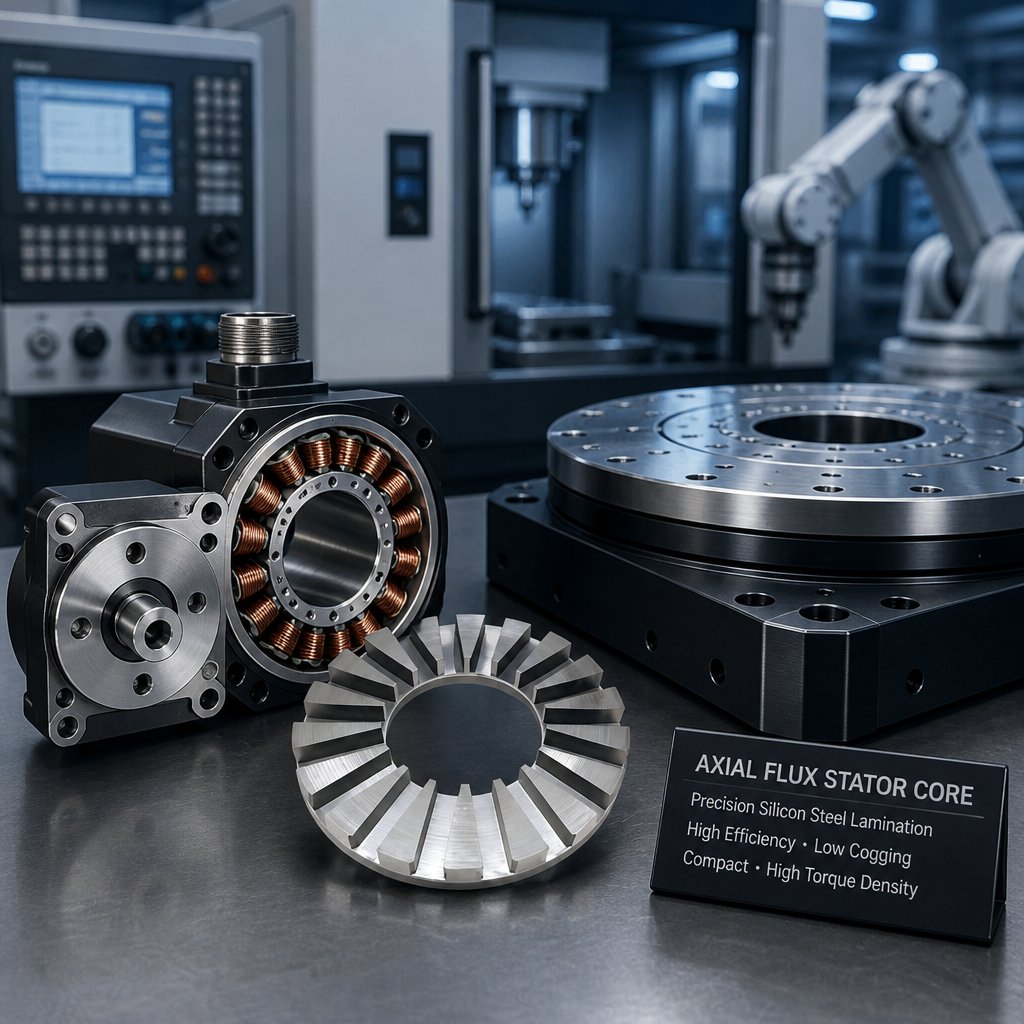
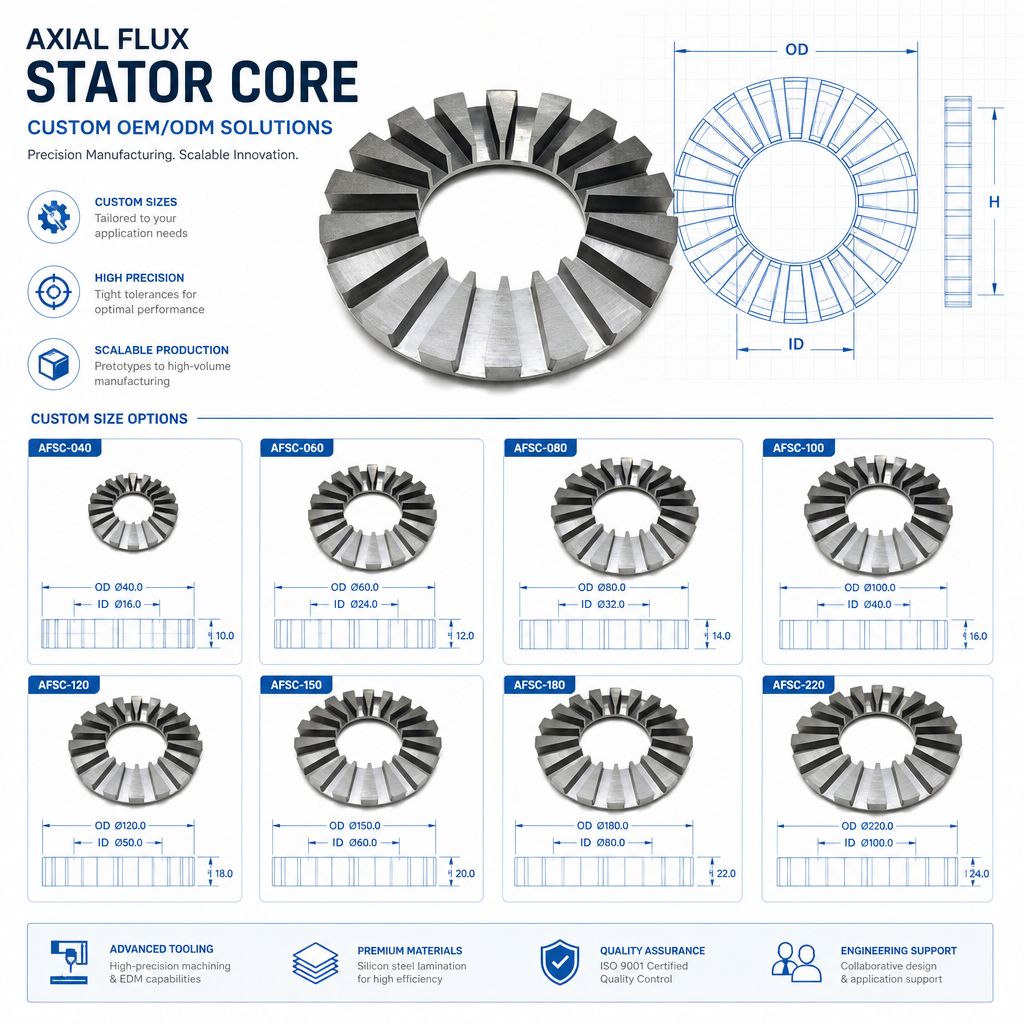
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
Origine du produit :
CHINAPort d'expédition :
NANSHA/SHEKOU/SHANGHAI/NINGBOPaiement :
TT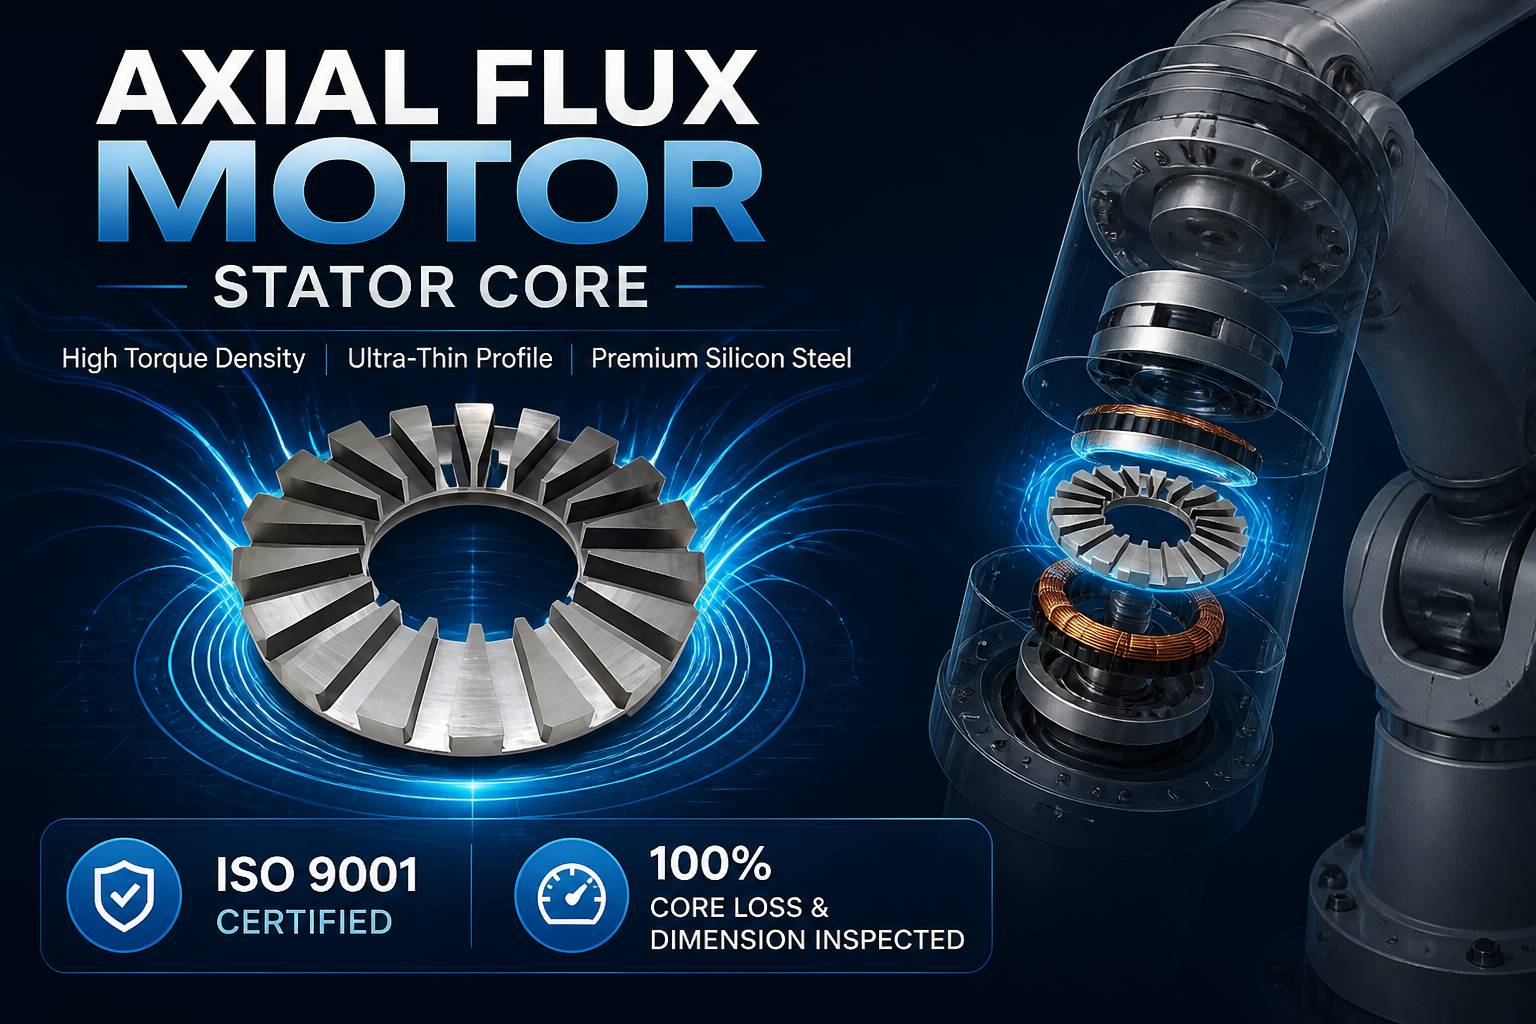
Aperçu technique : Noyaux de stator de micromoteurs à flux axial de précision
Shunge Steel fabrique à Foshan, dans le Guangdong (Chine), des noyaux de stator sur mesure et de haute précision pour micromoteurs à flux axial. Conçus spécifiquement pour les systèmes de mouvement miniatures à couple élevé et ultra-compacts, nos noyaux à flux axial bobinés offrent une densité de puissance exceptionnelle dans des espaces axiaux restreints où les micromoteurs cylindriques (à flux radial) classiques ne peuvent pas être installés.
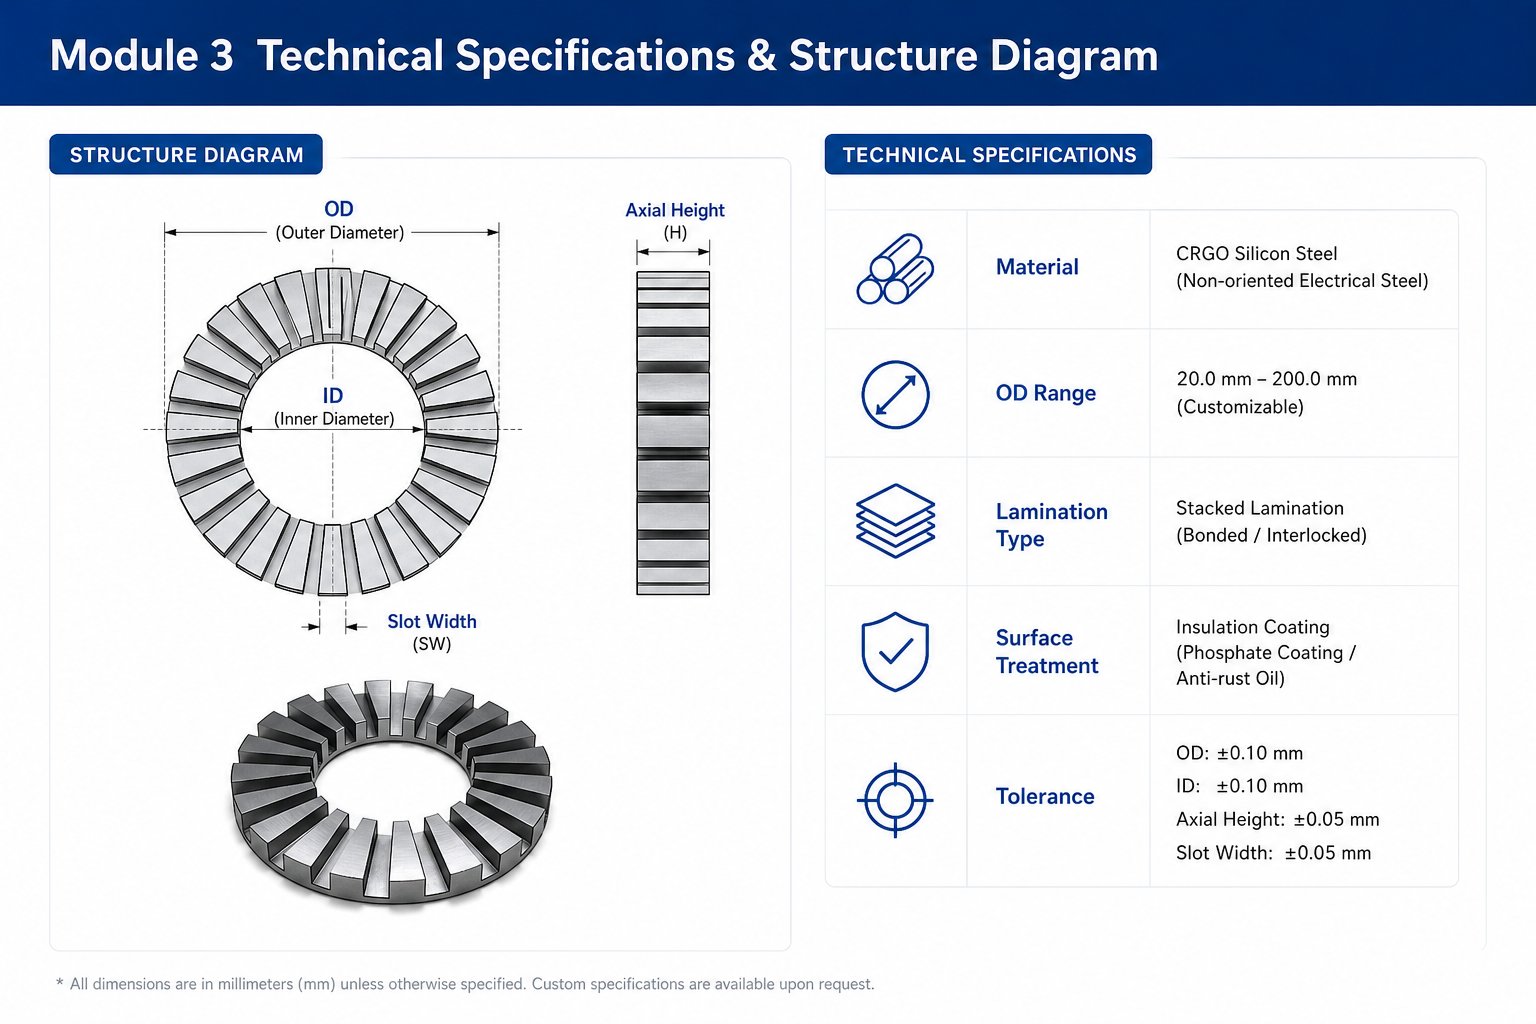
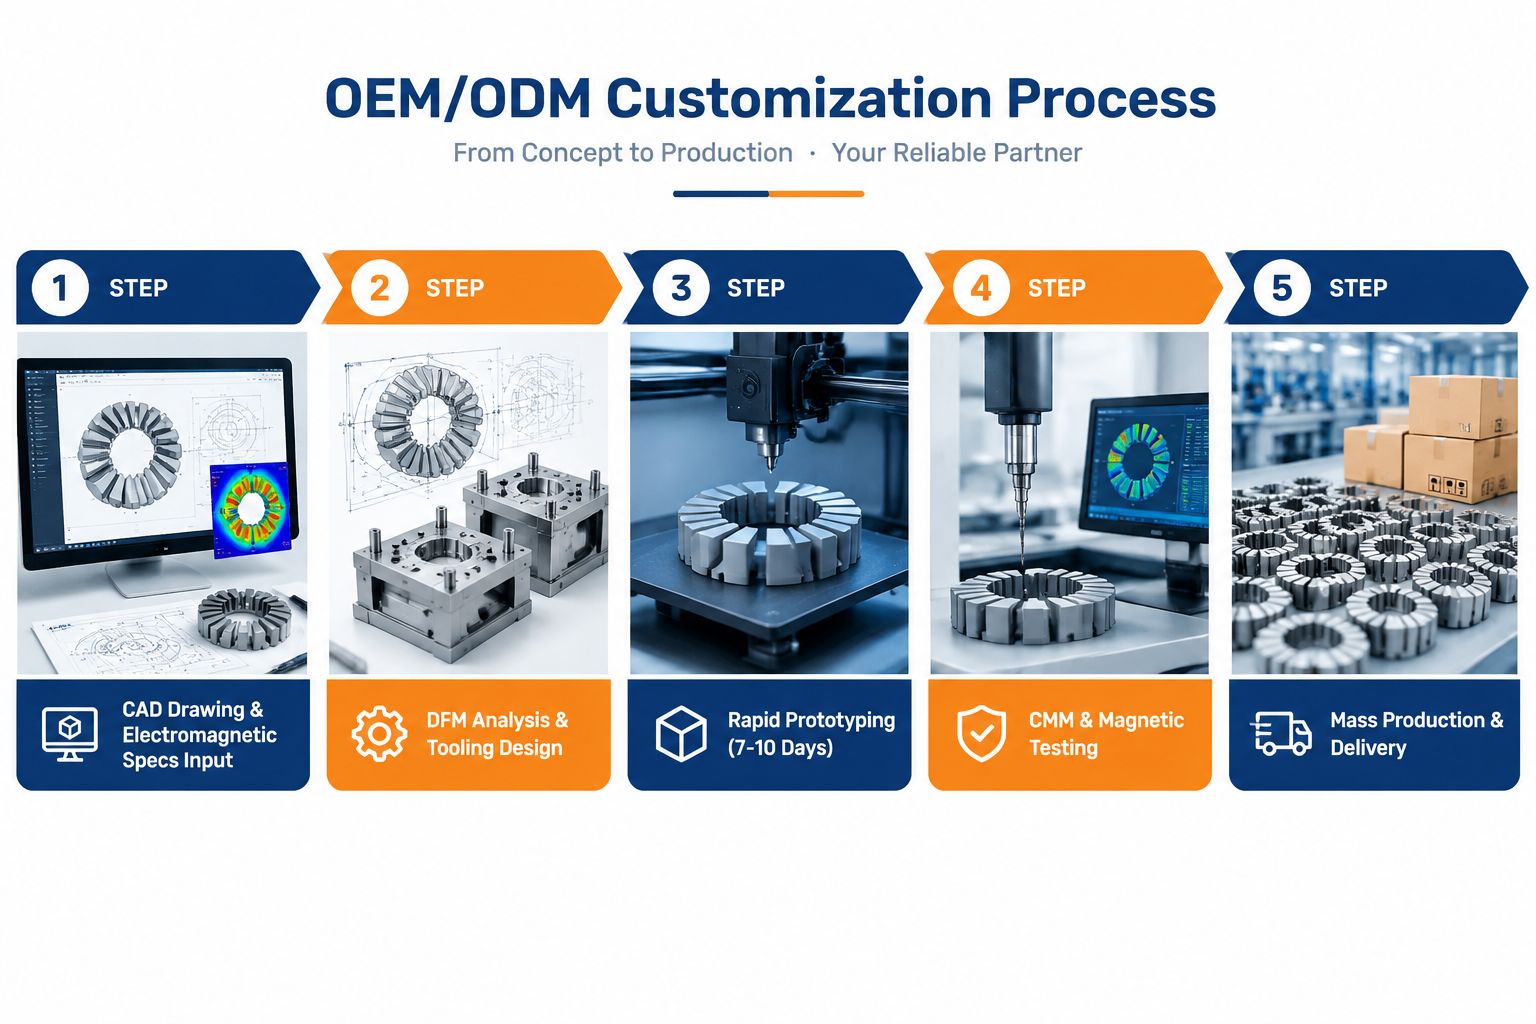
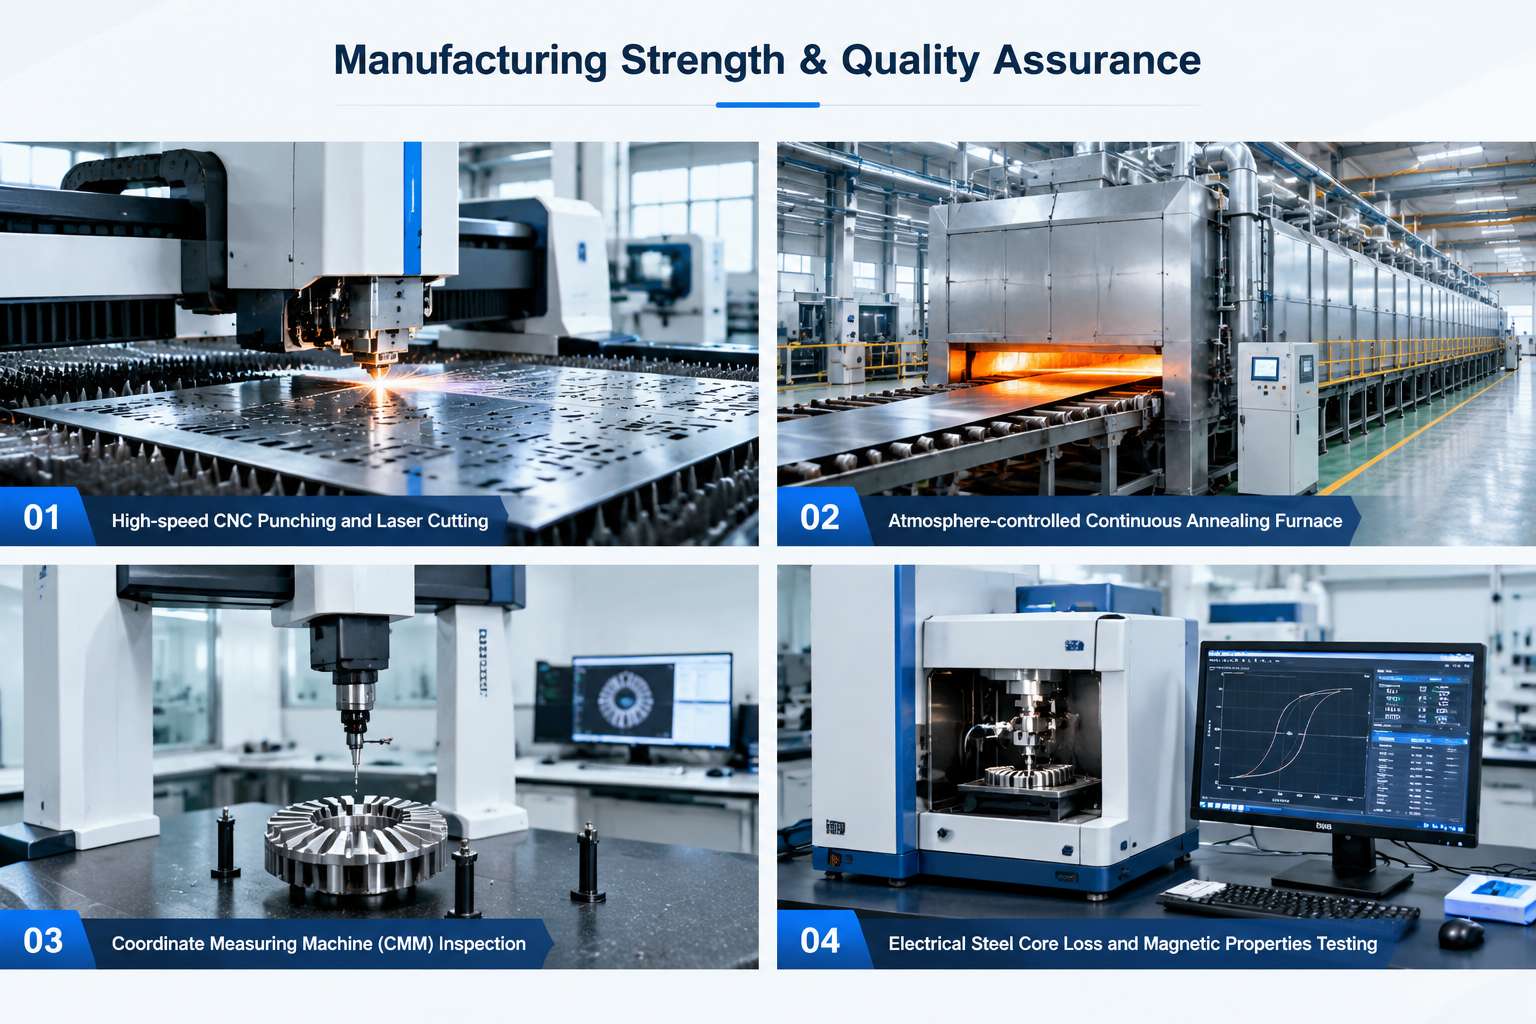
Contrairement aux stators radiaux traditionnels pour micromoteurs, qui reposent sur un outillage complexe de lamination par estampage, nos noyaux de micro-stators à flux axial sont fabriqués par enroulement de précision sur ruban de bandes d'acier électrique ultra-minces (0,10 mm à 0,35 mm), suivi d'une découpe laser CNC de haute précision pour former des profils de dents et d'encoches personnalisés (par exemple, 6, 8 ou 12 encoches, ou des géométries obliques sur mesure). Ce procédé élimine les investissements coûteux dans des matrices d'estampage, permettant un prototypage rapide, des itérations de conception flexibles et une production en série très rentable pour les outils médicaux, la robotique, les dispositifs optiques et les micro-actionneurs aérospatiaux.
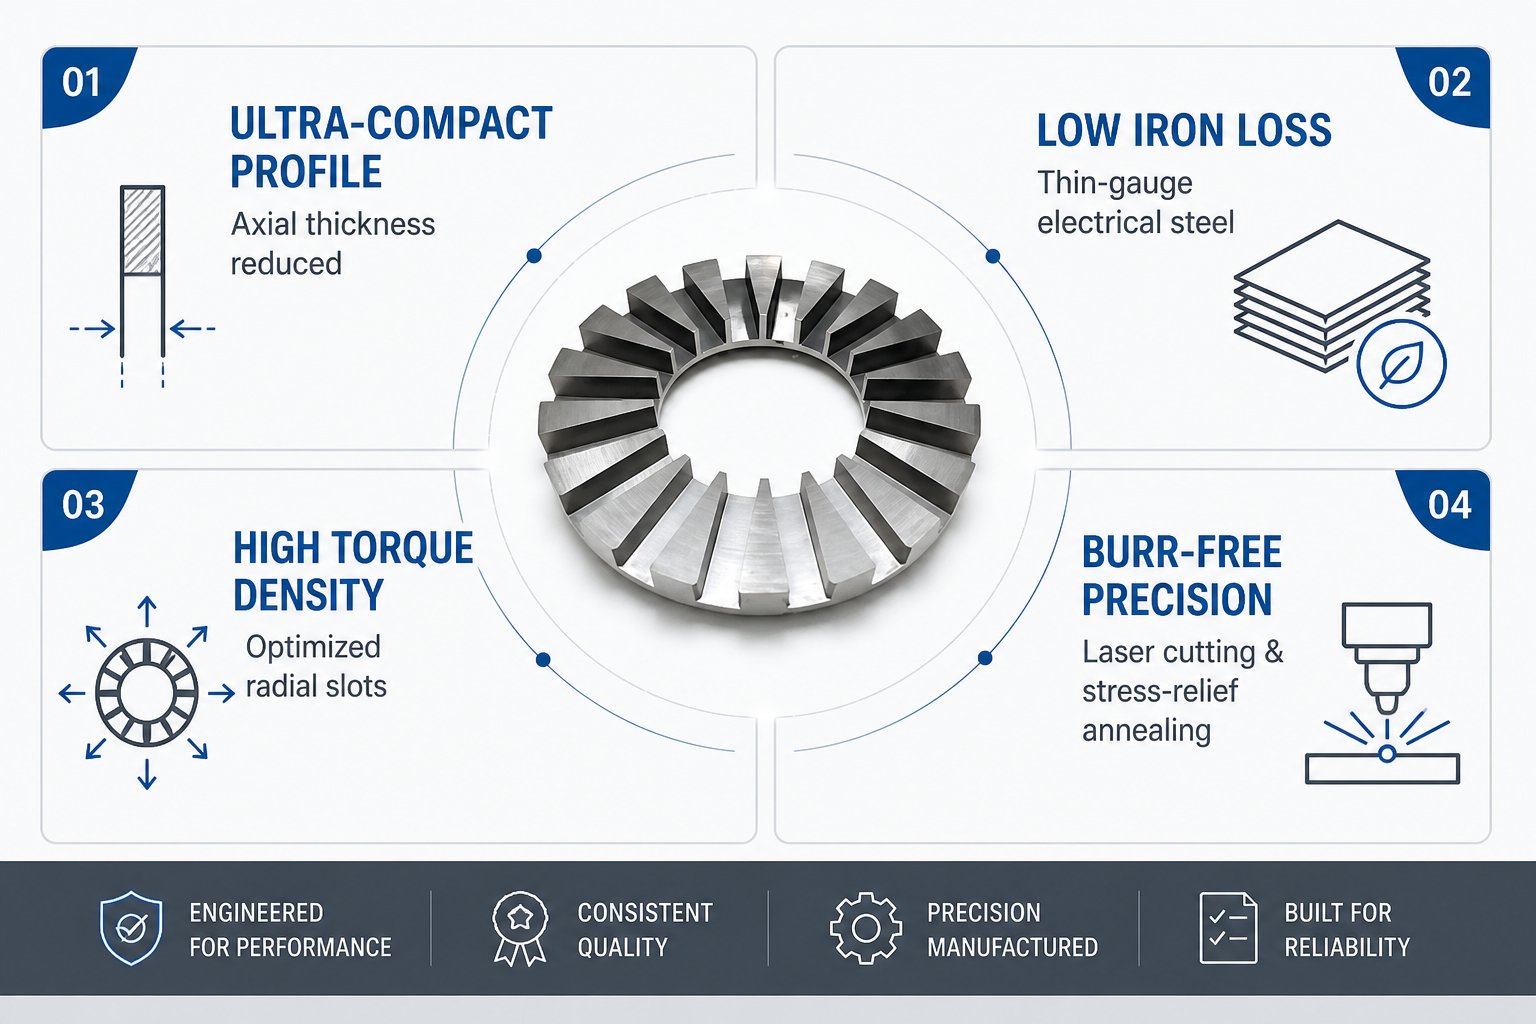
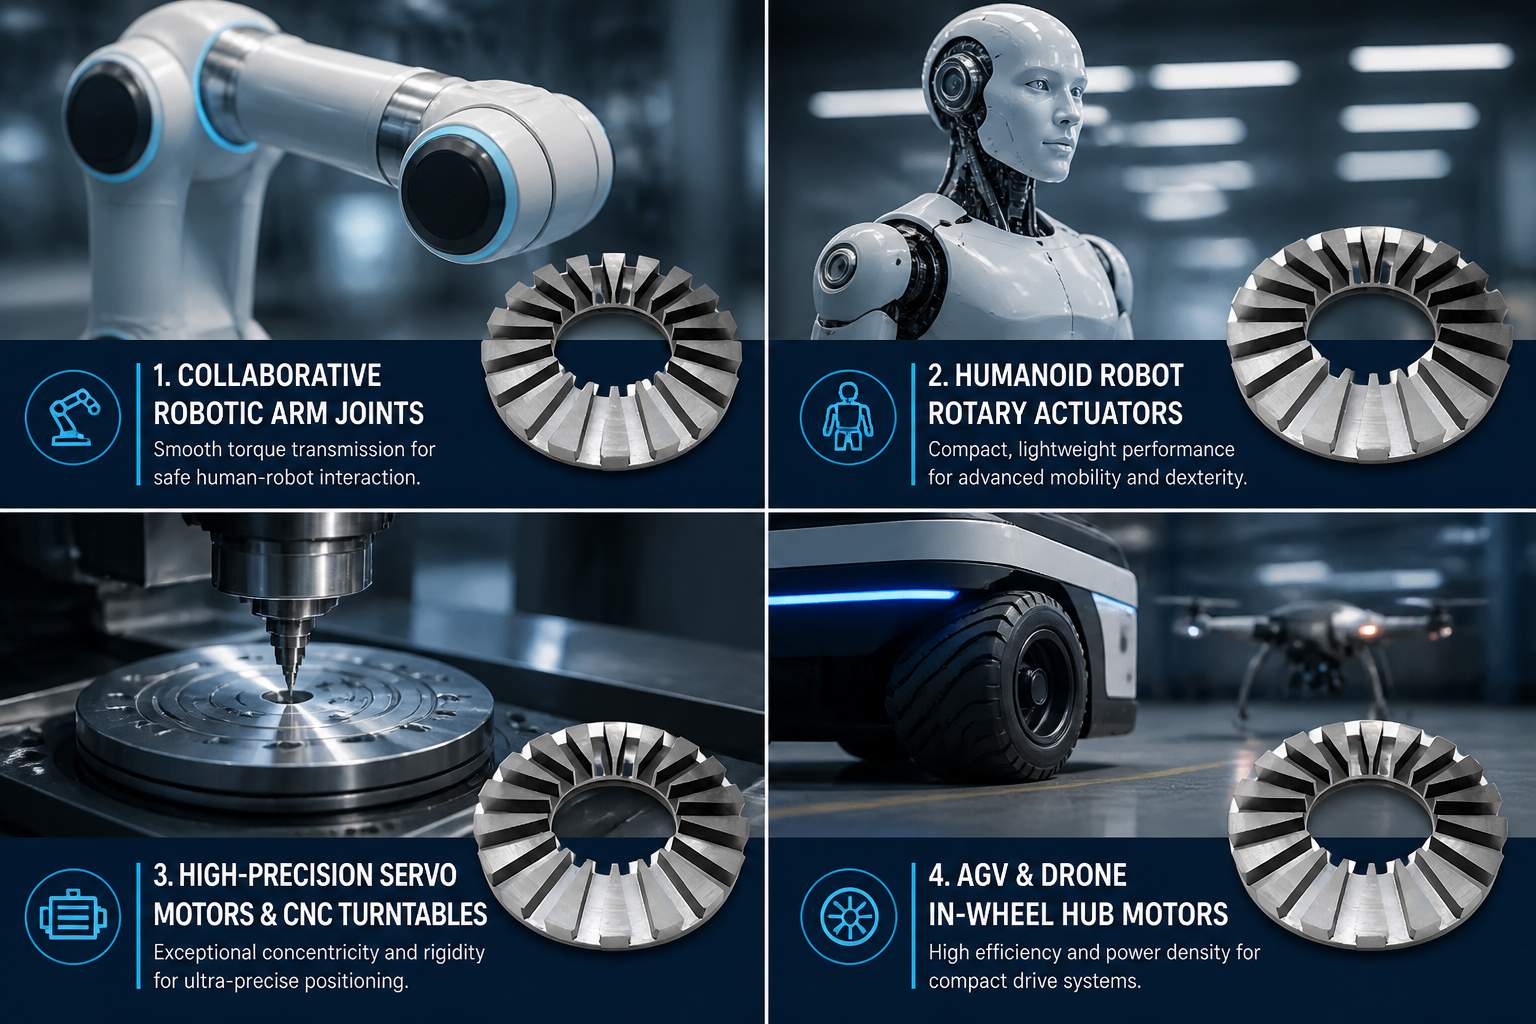
Nos noyaux de stator de micromoteurs à flux axial sur mesure constituent la base magnétique idéale pour les applications de micromouvement haut de gamme :
Q1 : Quel est le principal avantage d'un noyau de micromoteur à flux axial par rapport à un micromoteur à flux radial ?
A : Le noyau d'un micromoteur à flux axial exploite un champ magnétique axial traversant l'entrefer parallèlement à l'arbre du rotor. Cette géométrie en forme de disque maximise la surface active génératrice de couple sur une longueur axiale remarquablement courte, offrant une densité de couple jusqu'à deux fois supérieure à celle des moteurs radiaux cylindriques, tout en réduisant considérablement le poids total du système d'entraînement.
Q2 : Devons-nous payer pour l'outillage ou les matrices d'estampage afin de fabriquer un micro-noyau personnalisé à 6 ou 12 emplacements ?
R : Non. Grâce à la découpe laser CNC de haute précision sur des noyaux enroulés, la géométrie de nos rainures et de nos dents est réalisée sans aucun frais d'outillage. Vous pouvez ainsi modifier la géométrie des rainures ou tester différents nombres de dents sans avoir à investir dans de nouveaux outils.
Q3 : Quelles options d'épaisseur d'acier électrique proposez-vous pour les micromoteurs à grande vitesse ?
A : Nous traitons régulièrement des bandes d'acier électrique ultra-minces d'une épaisseur allant de 0,10 mm, 0,15 mm et 0,20 mm jusqu'à 0,35 mm. Pour les micromoteurs à grande vitesse fonctionnant à haute fréquence électrique, l'utilisation de matériaux plus minces réduit considérablement les pertes par courants de Foucault dans le noyau et l'échauffement.
Q4 : Shunge Steel peut-il fabriquer des stators miniatures avec des alésages centraux creux ?
R : Oui. Les diamètres intérieurs peuvent être personnalisés jusqu'à Ø 8 mm ou agrandis pour s'adapter aux conceptions d'arbres creux, aux trajets de faisceaux optiques, aux bagues collectrices ou au routage interne des câbles pour les articulations robotiques.
Q5 : Quel est le délai de livraison pour les prototypes de noyaux de micromoteurs ?
R: Grâce à notre procédé de fabrication laser sans matrice, les prototypes d'ingénierie sont généralement produits, inspectés et expédiés dans un délai de 7 à 15 jours ouvrables après validation du dessin CAO.
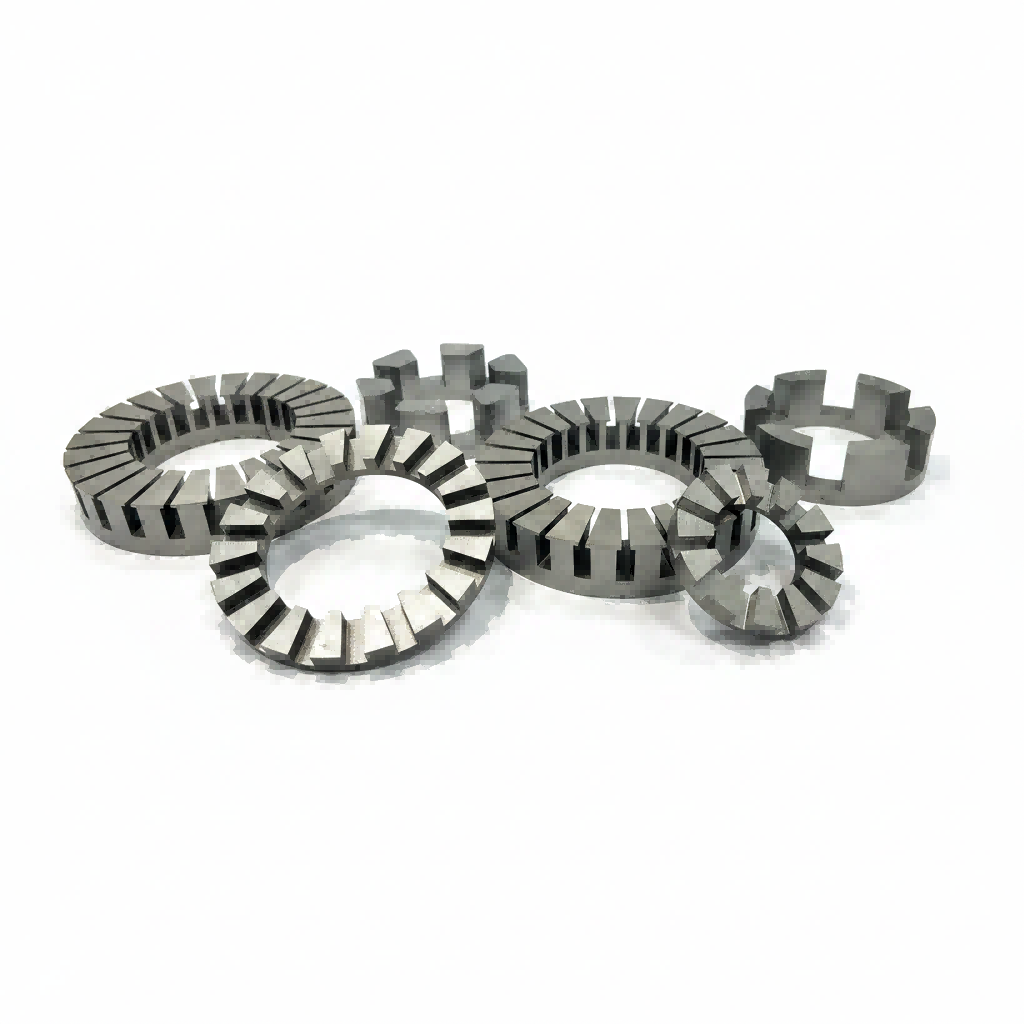
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
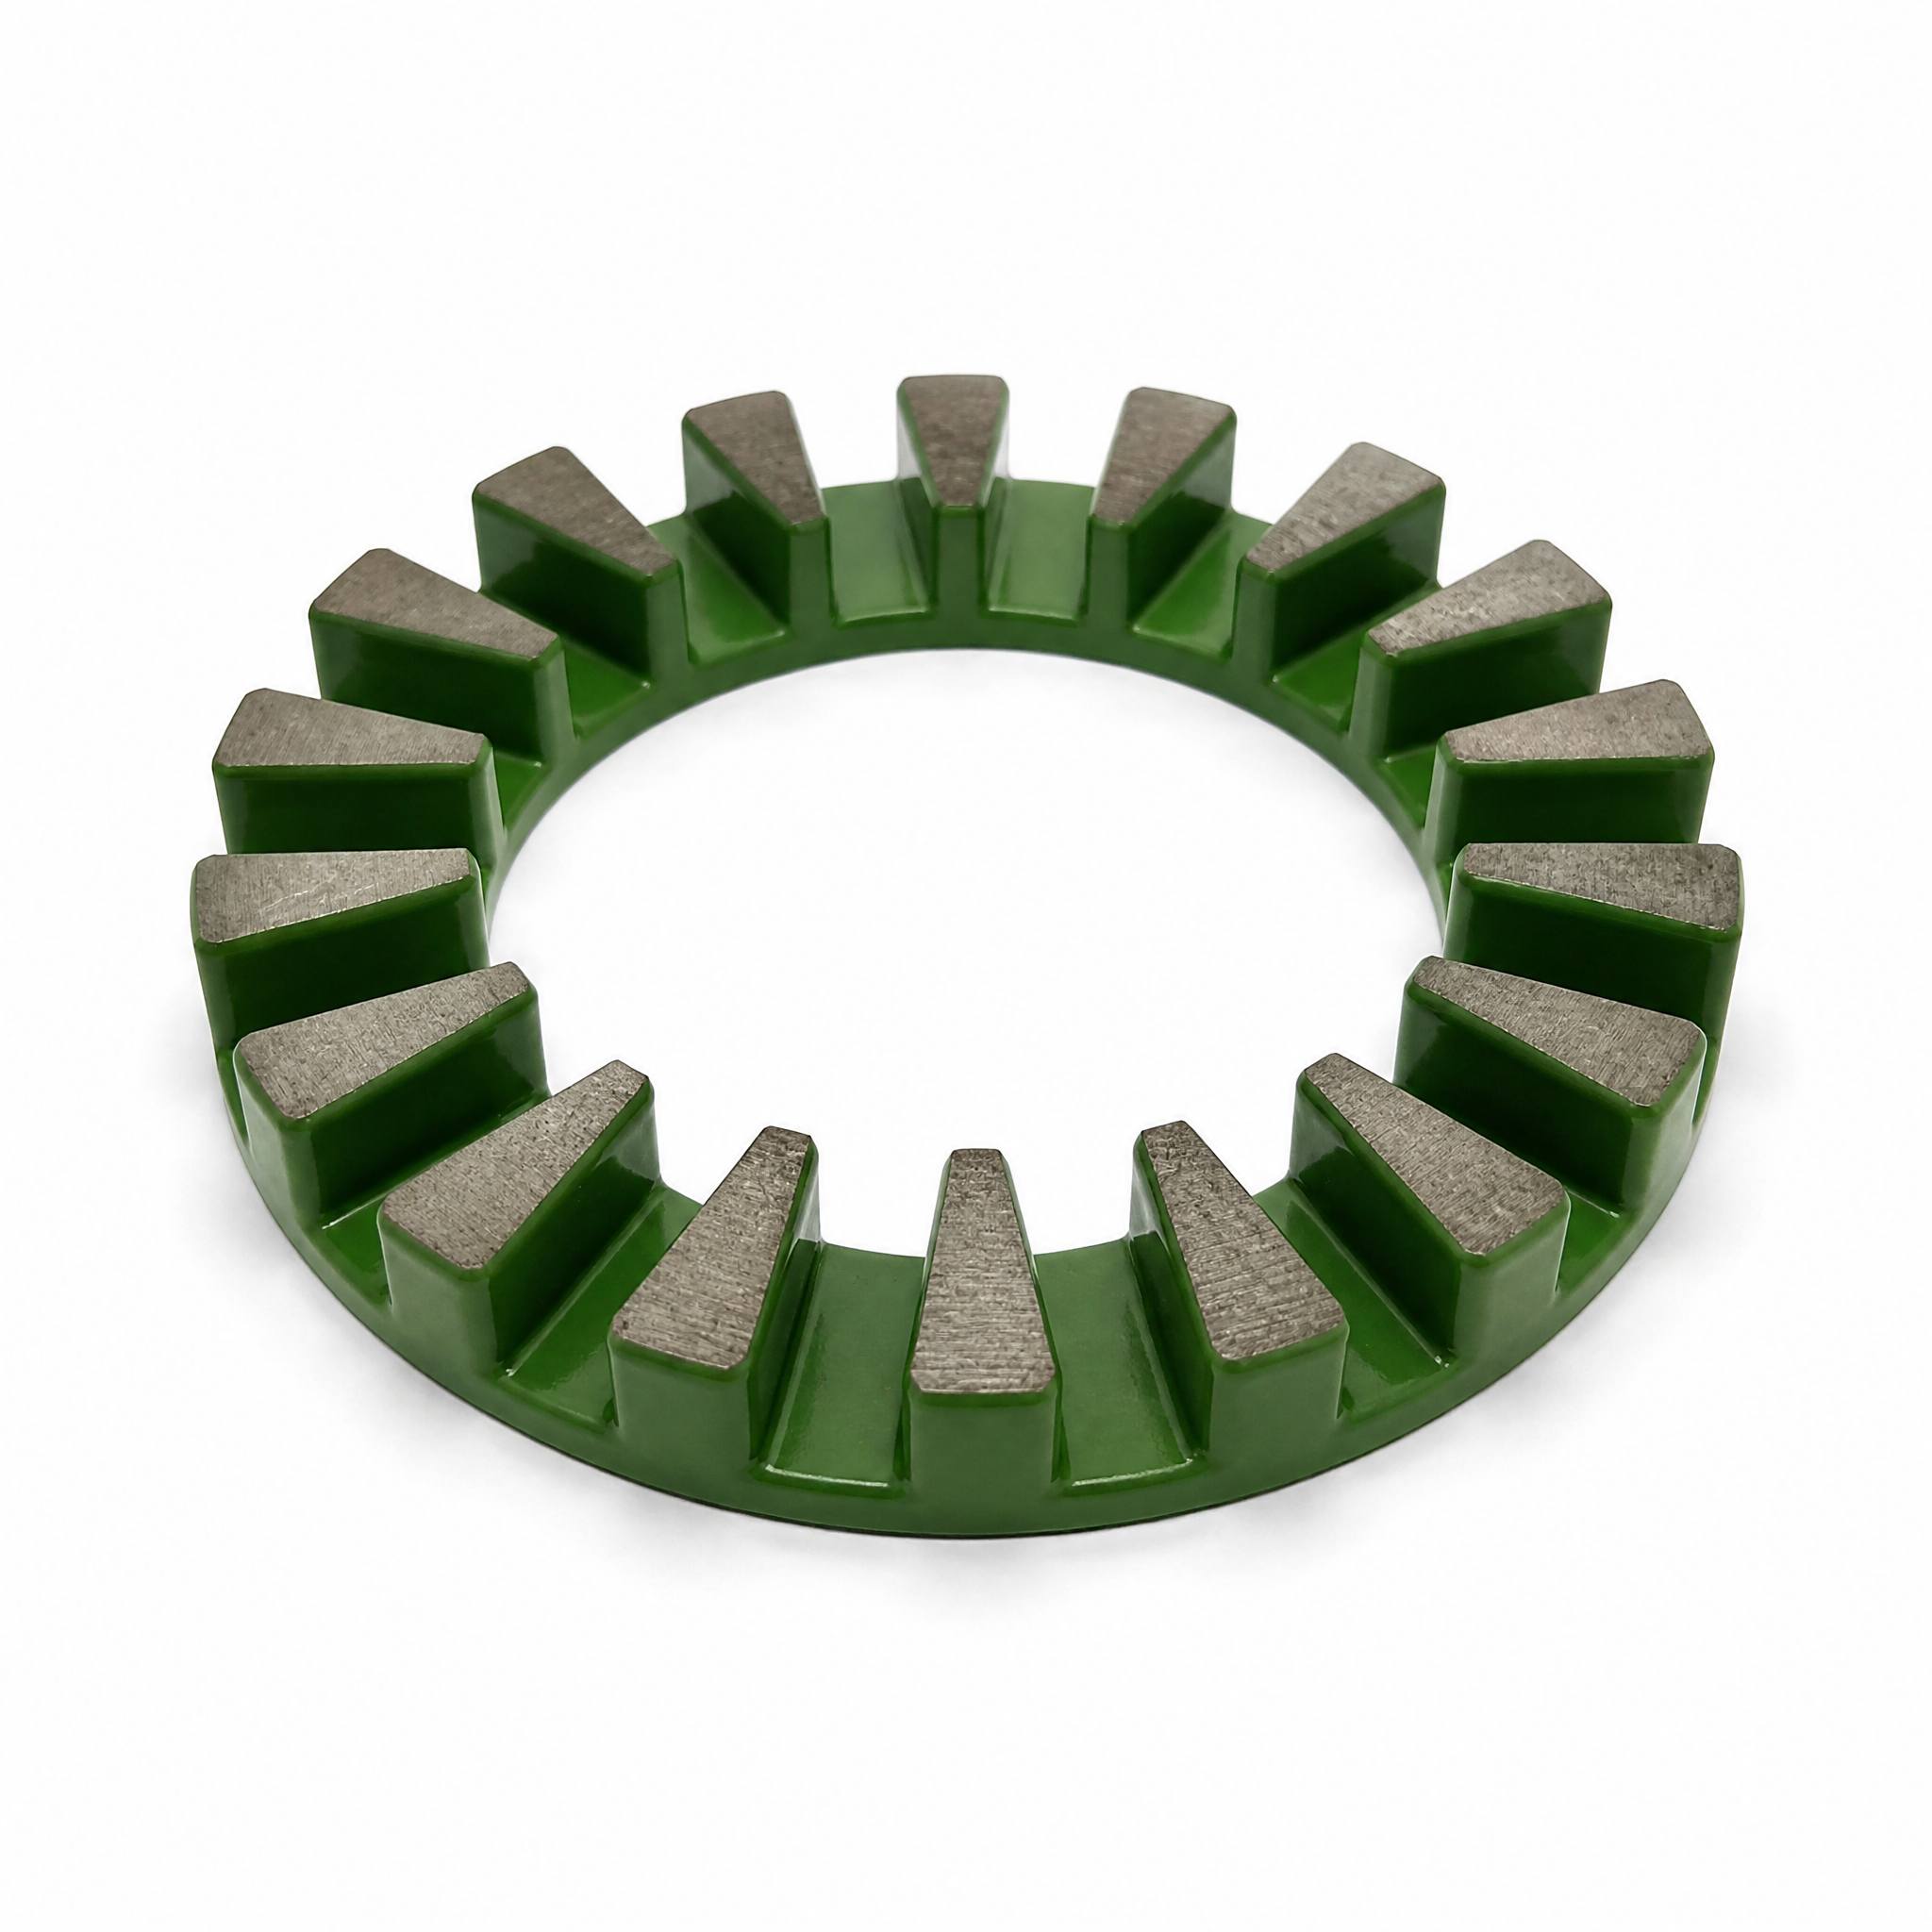
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
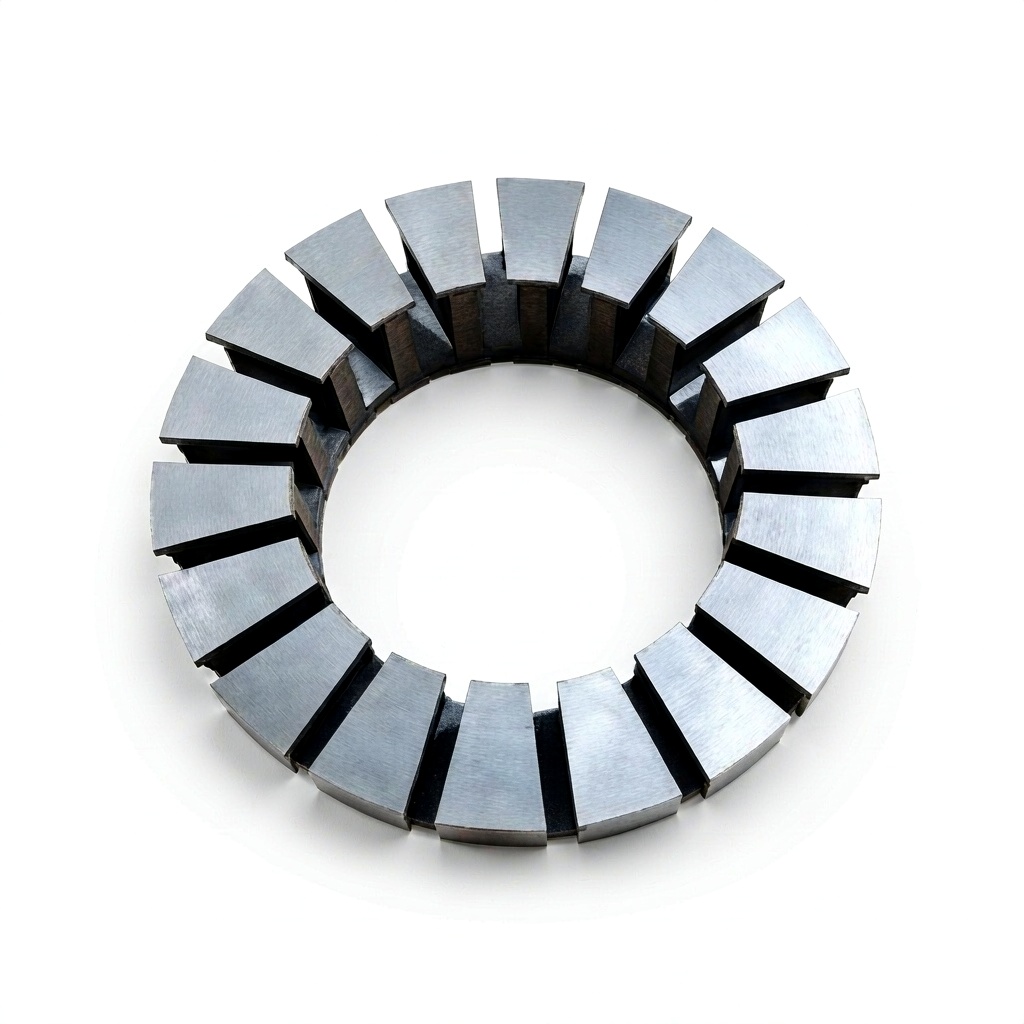
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
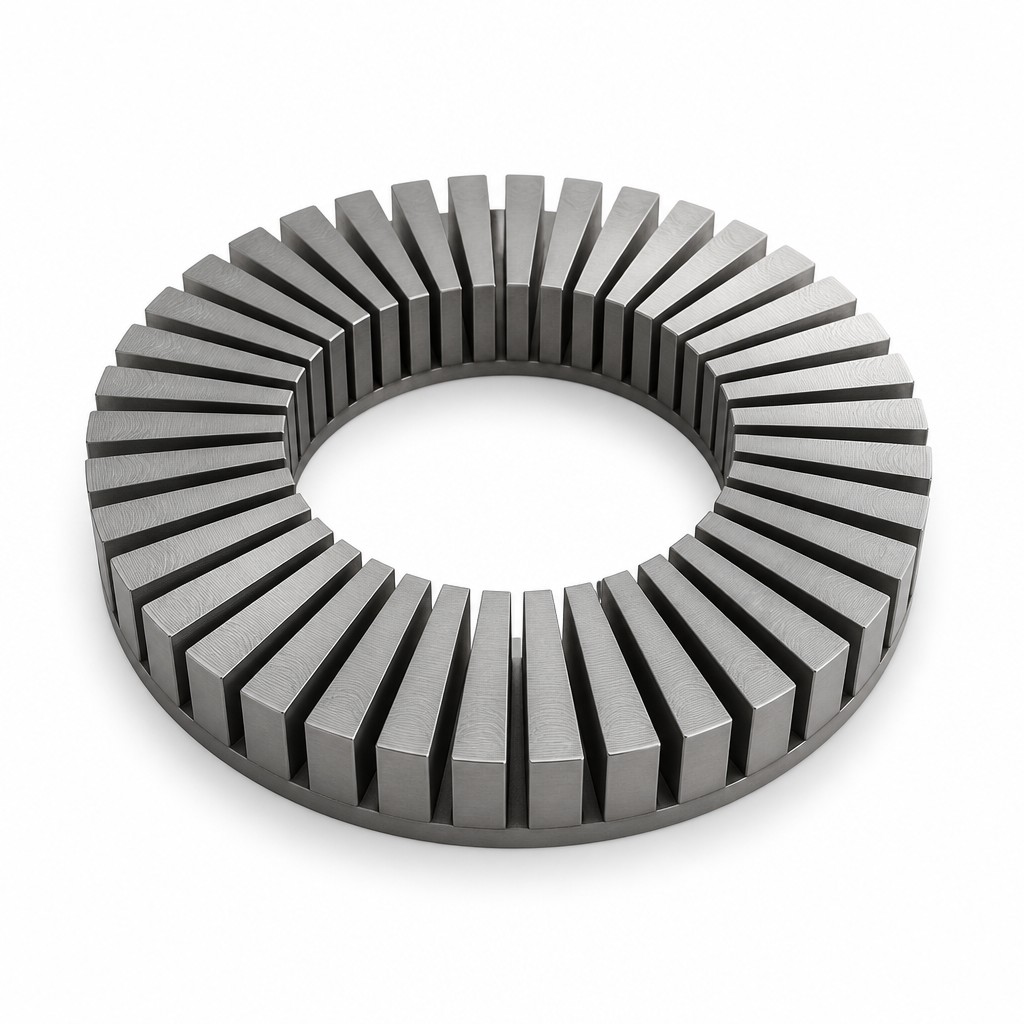
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
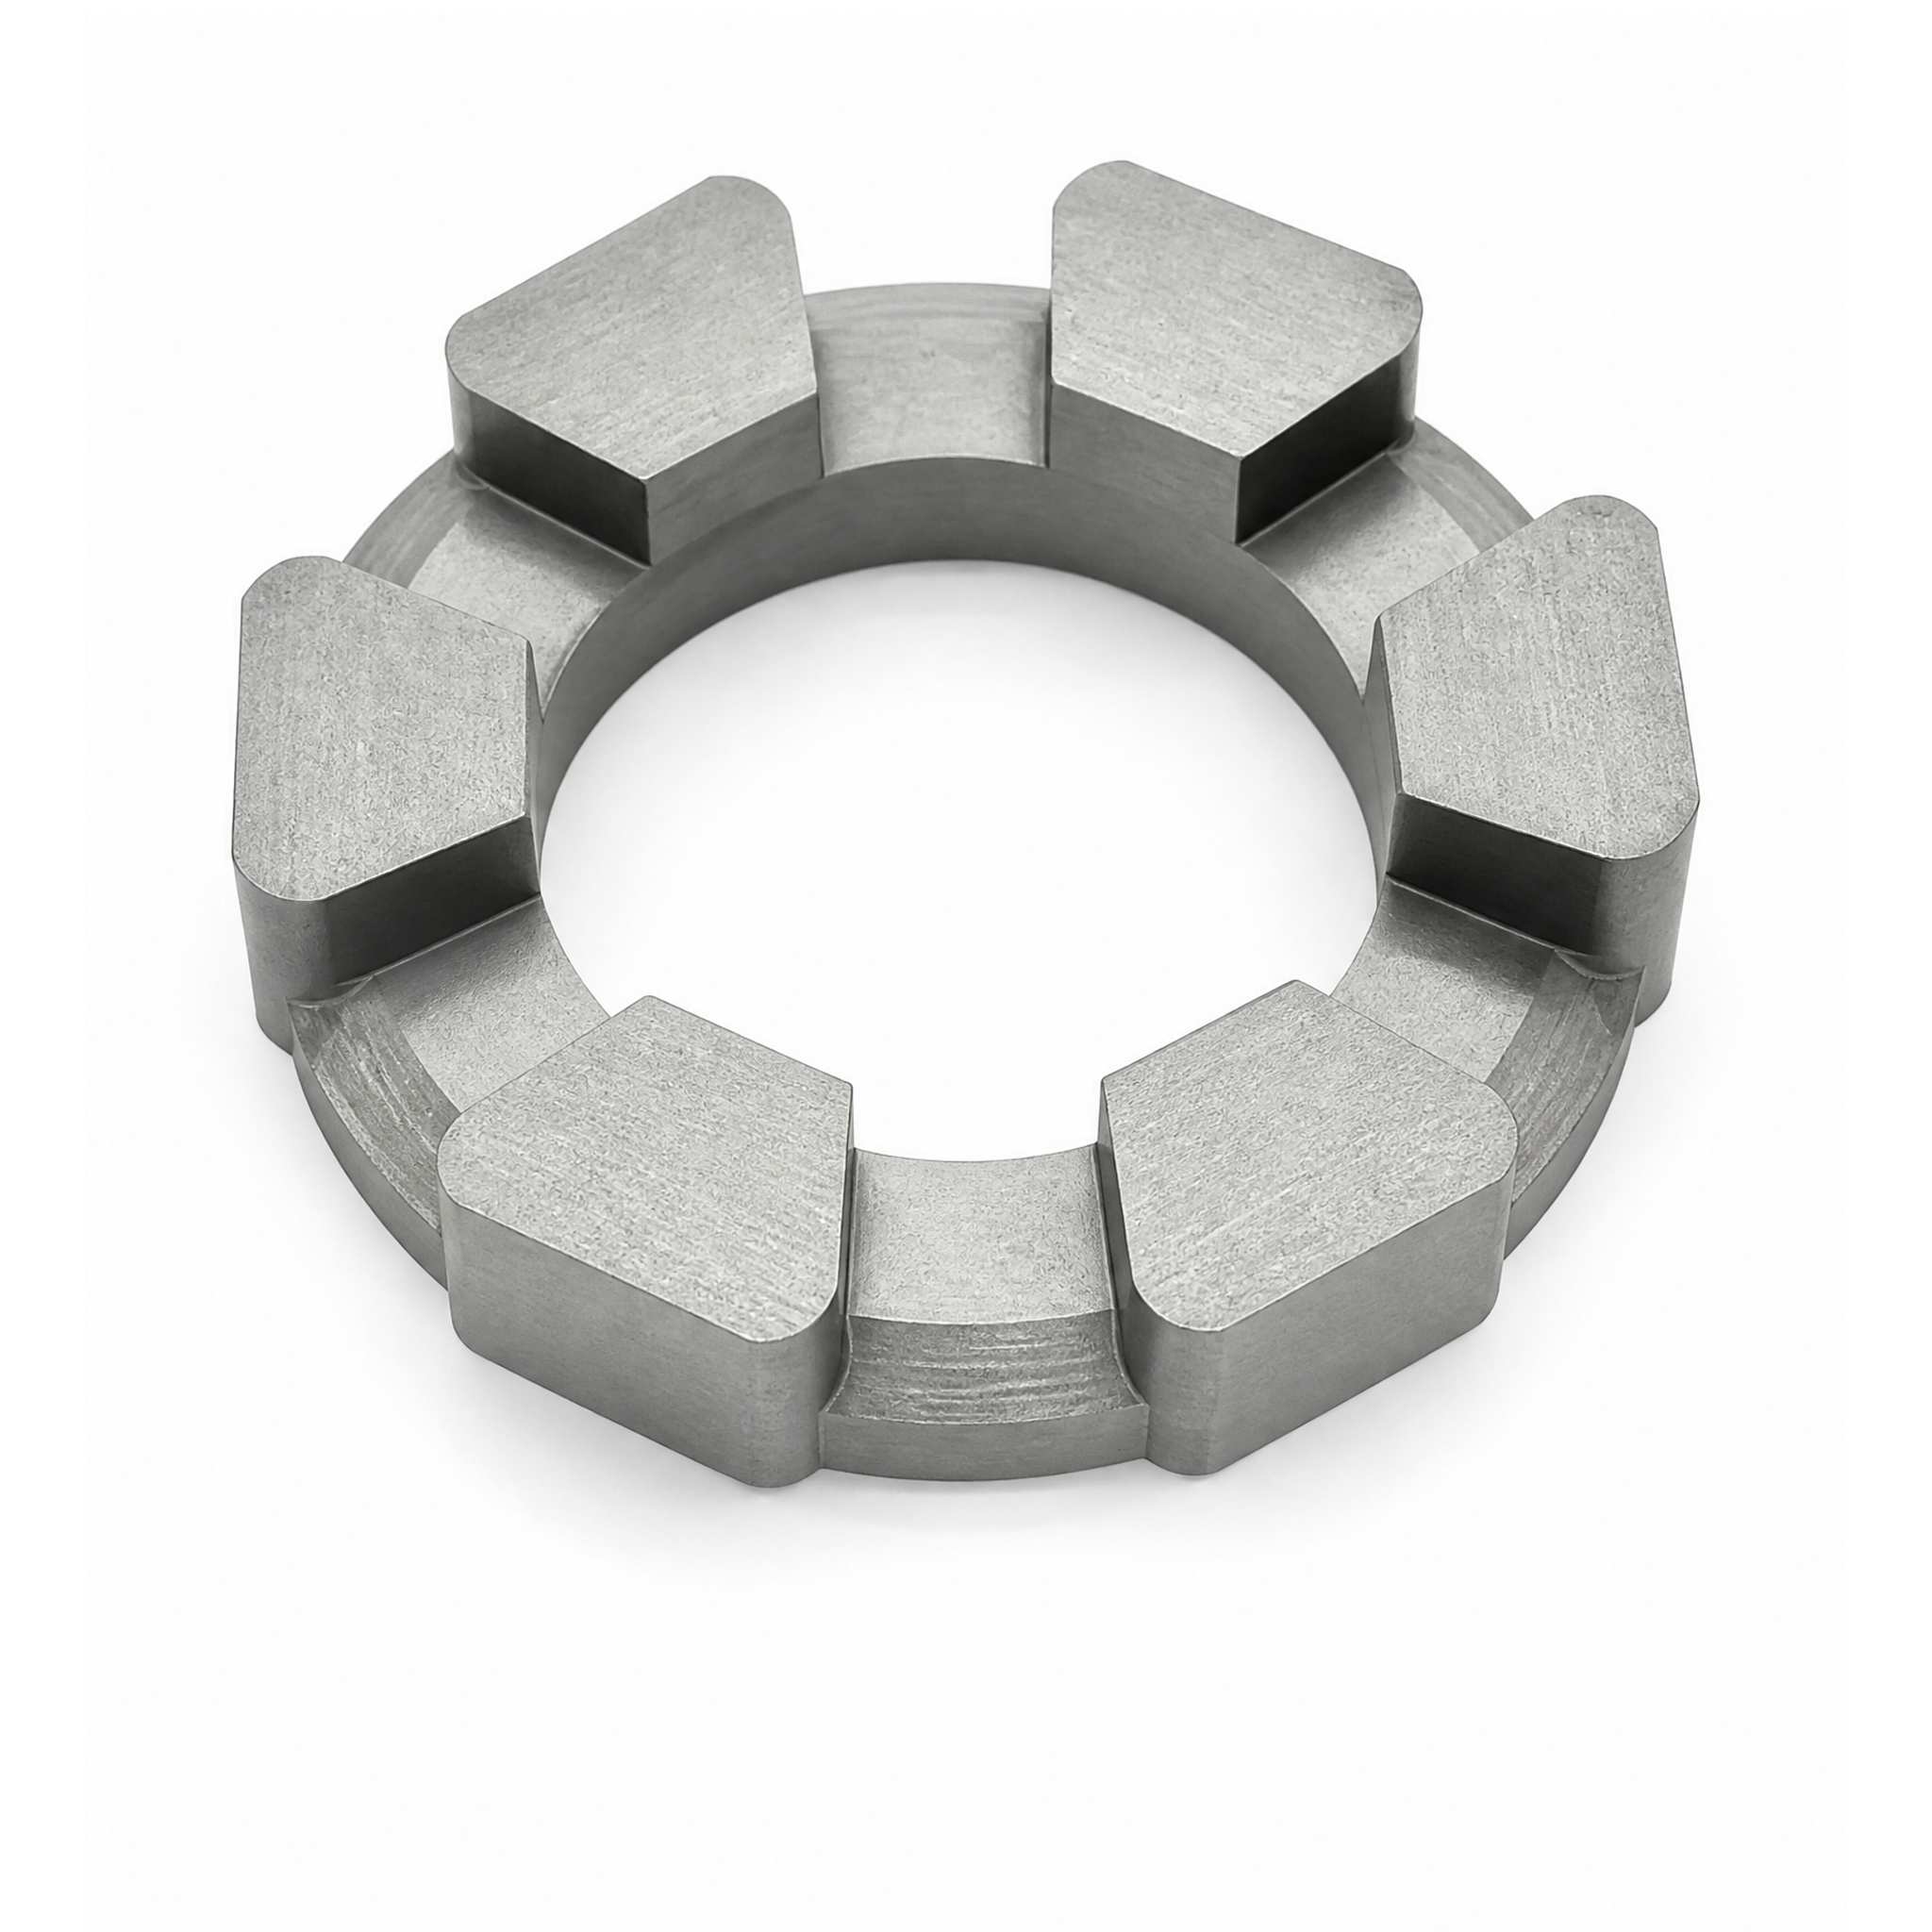
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
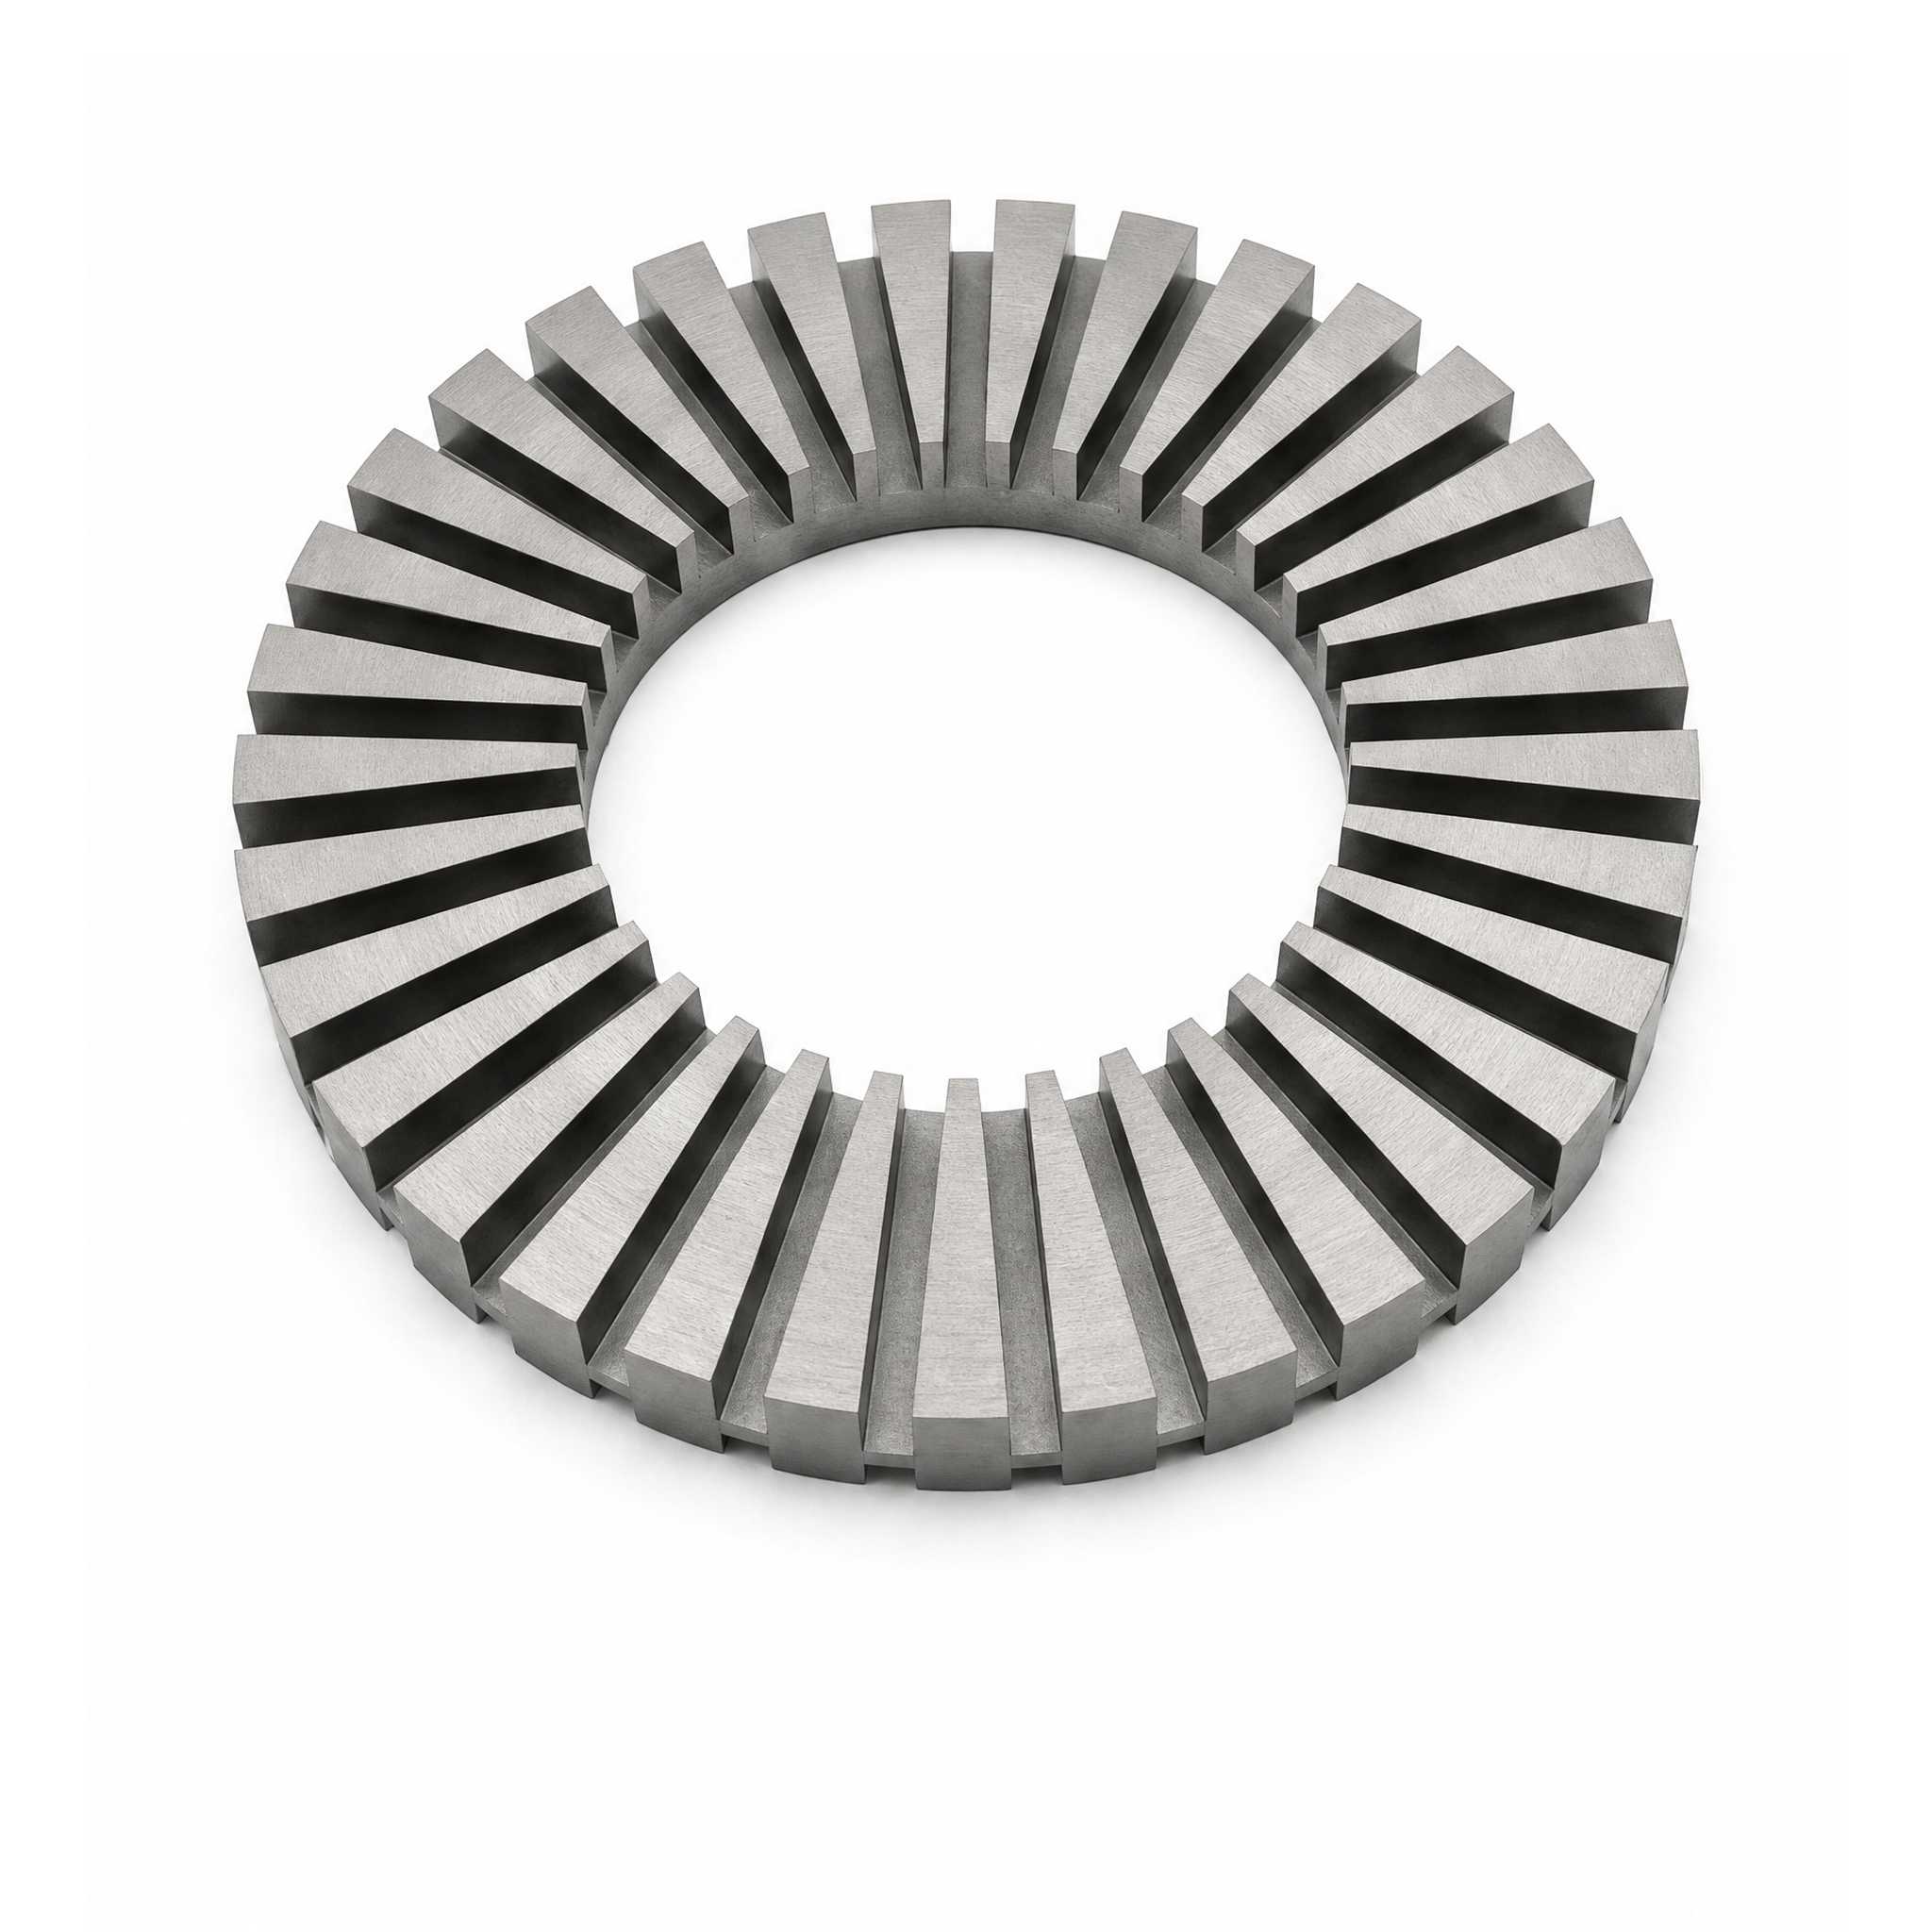
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
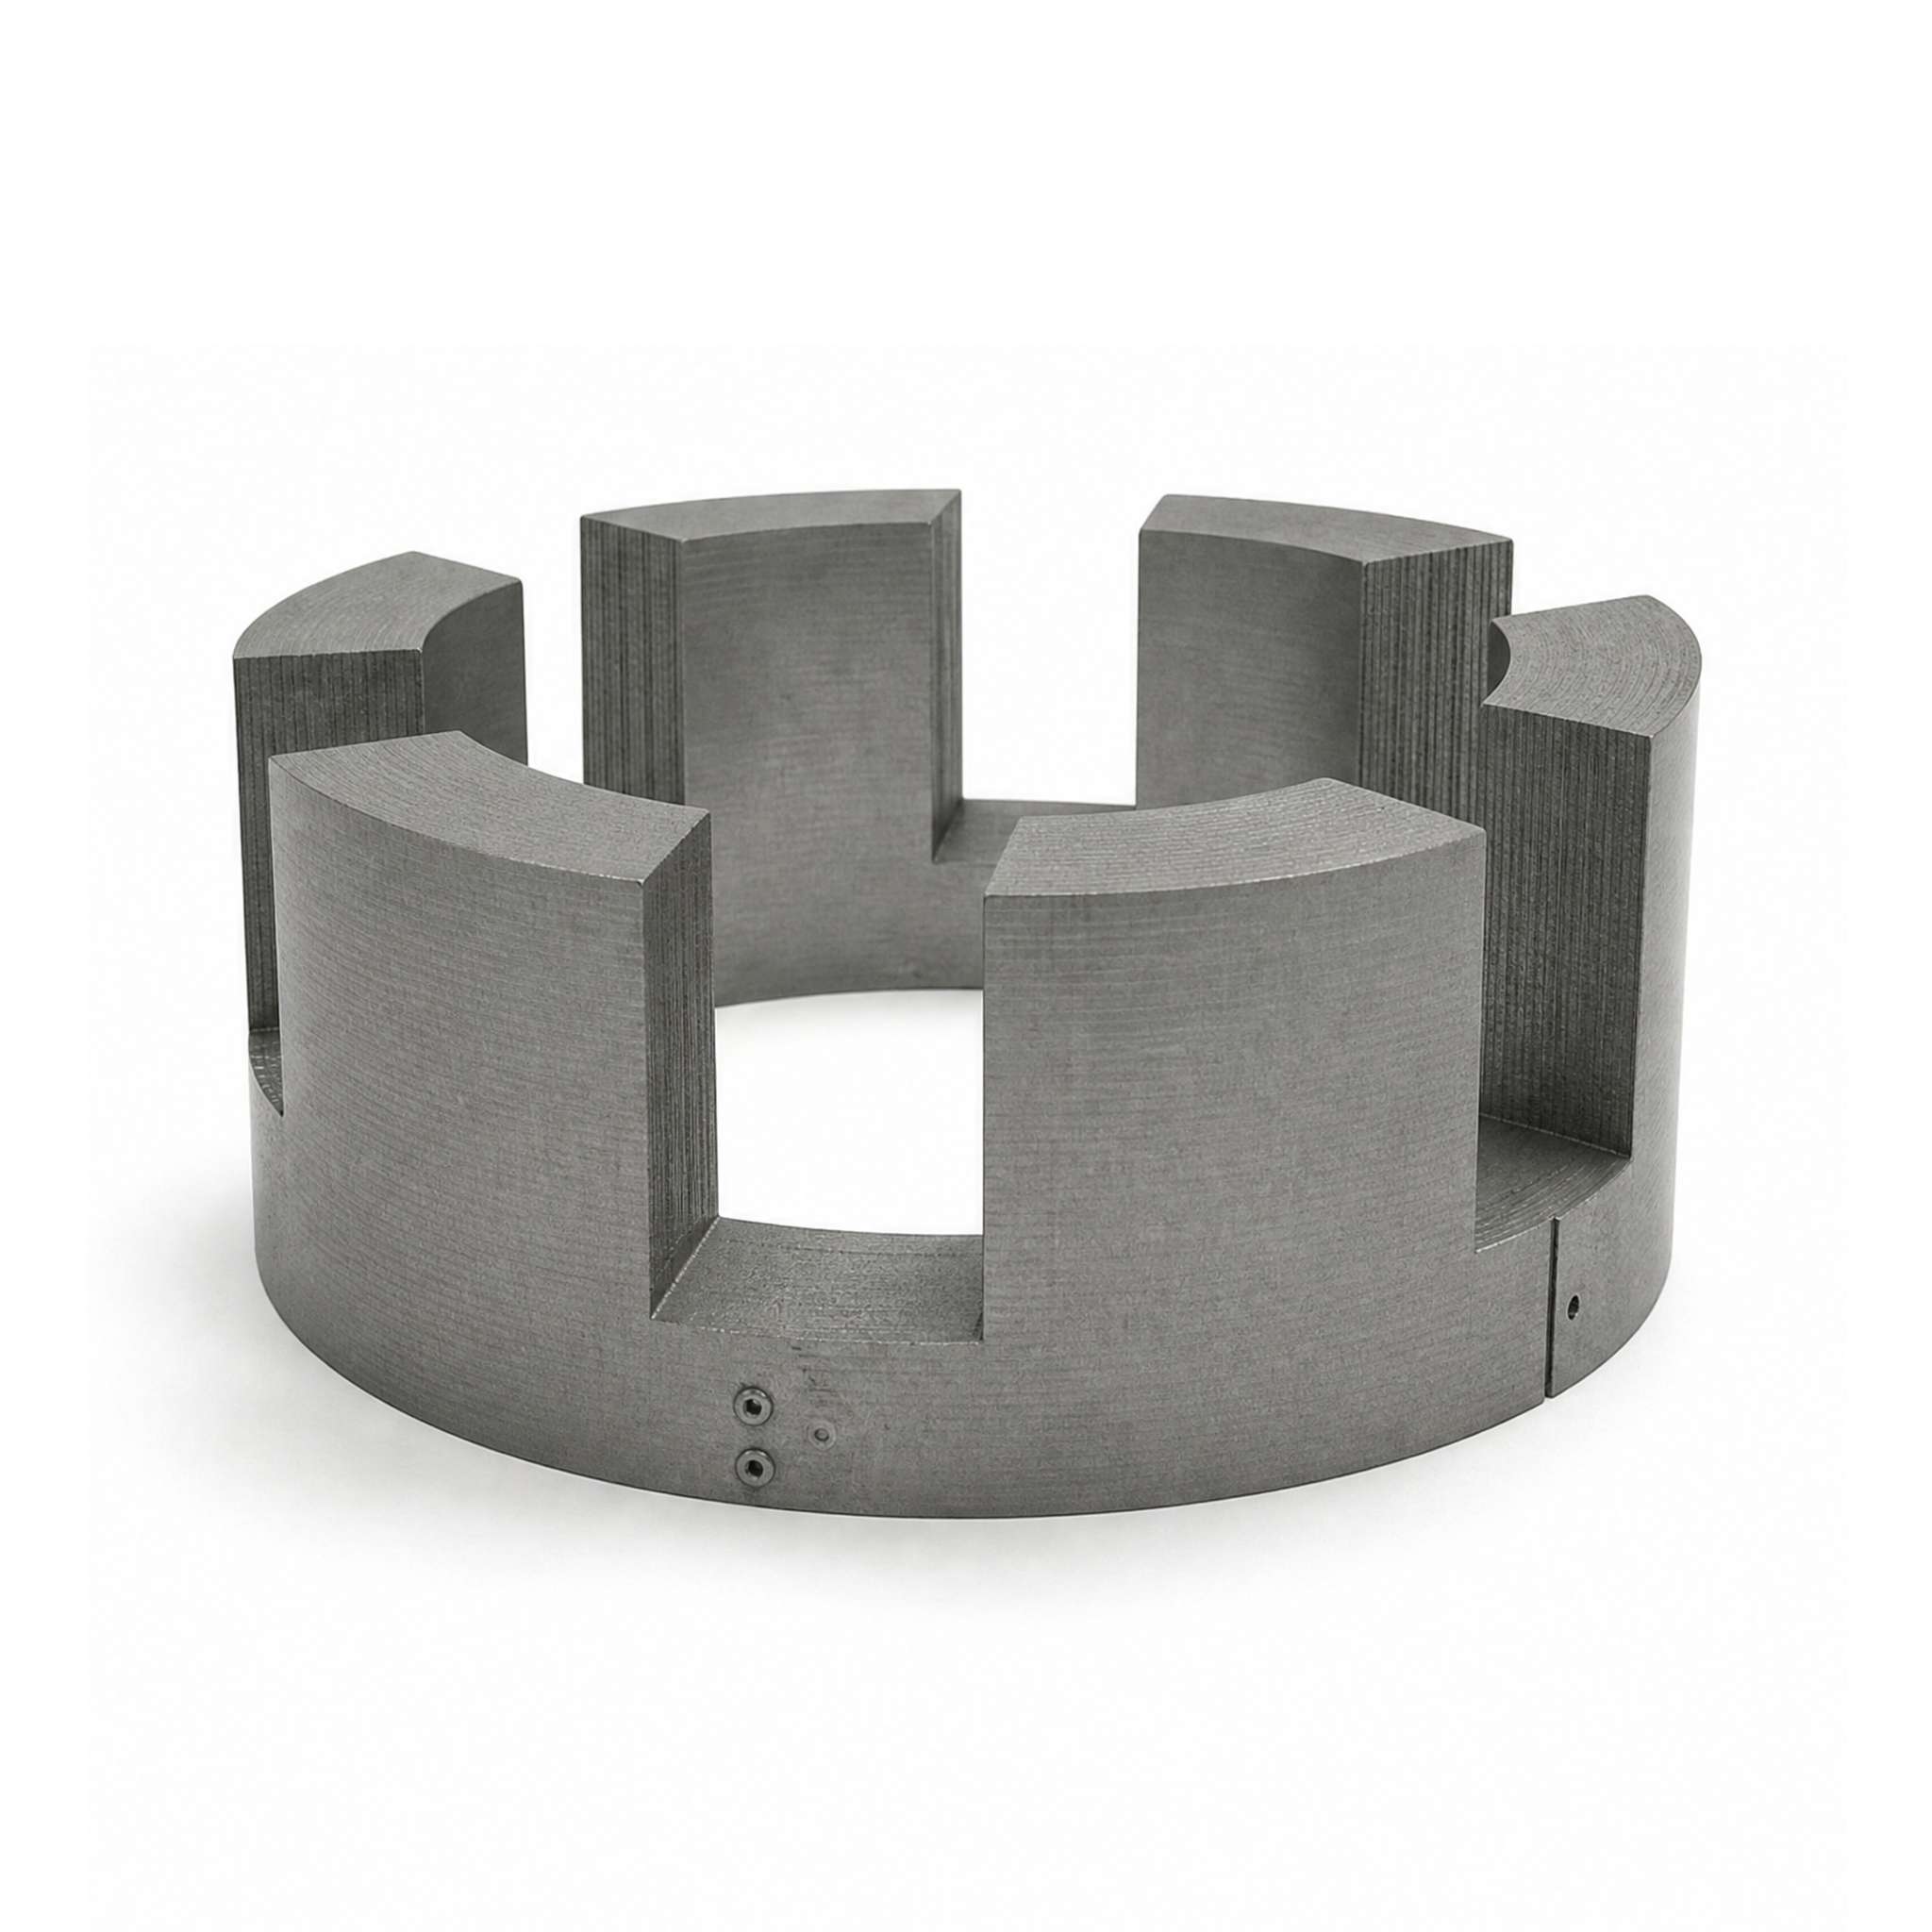
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
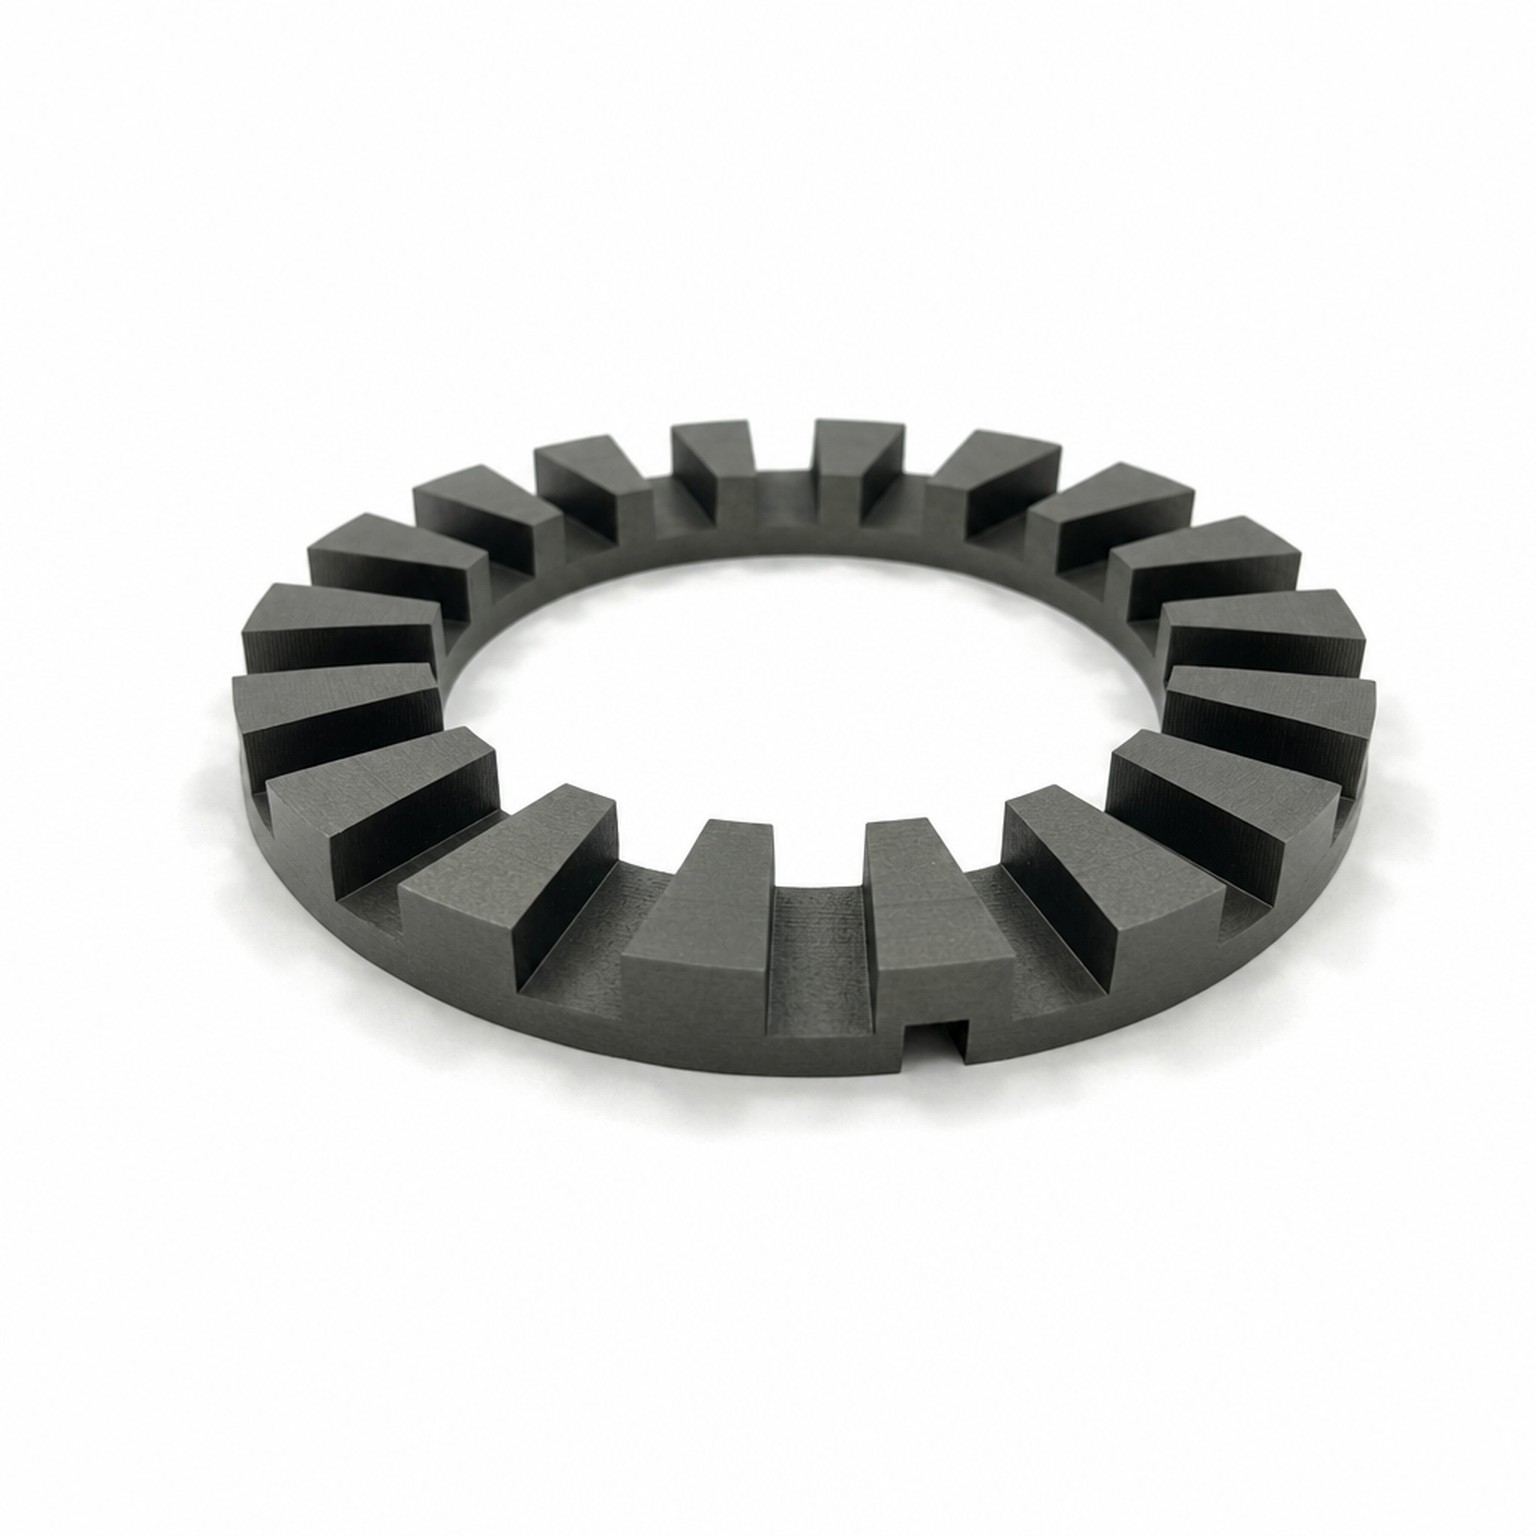
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
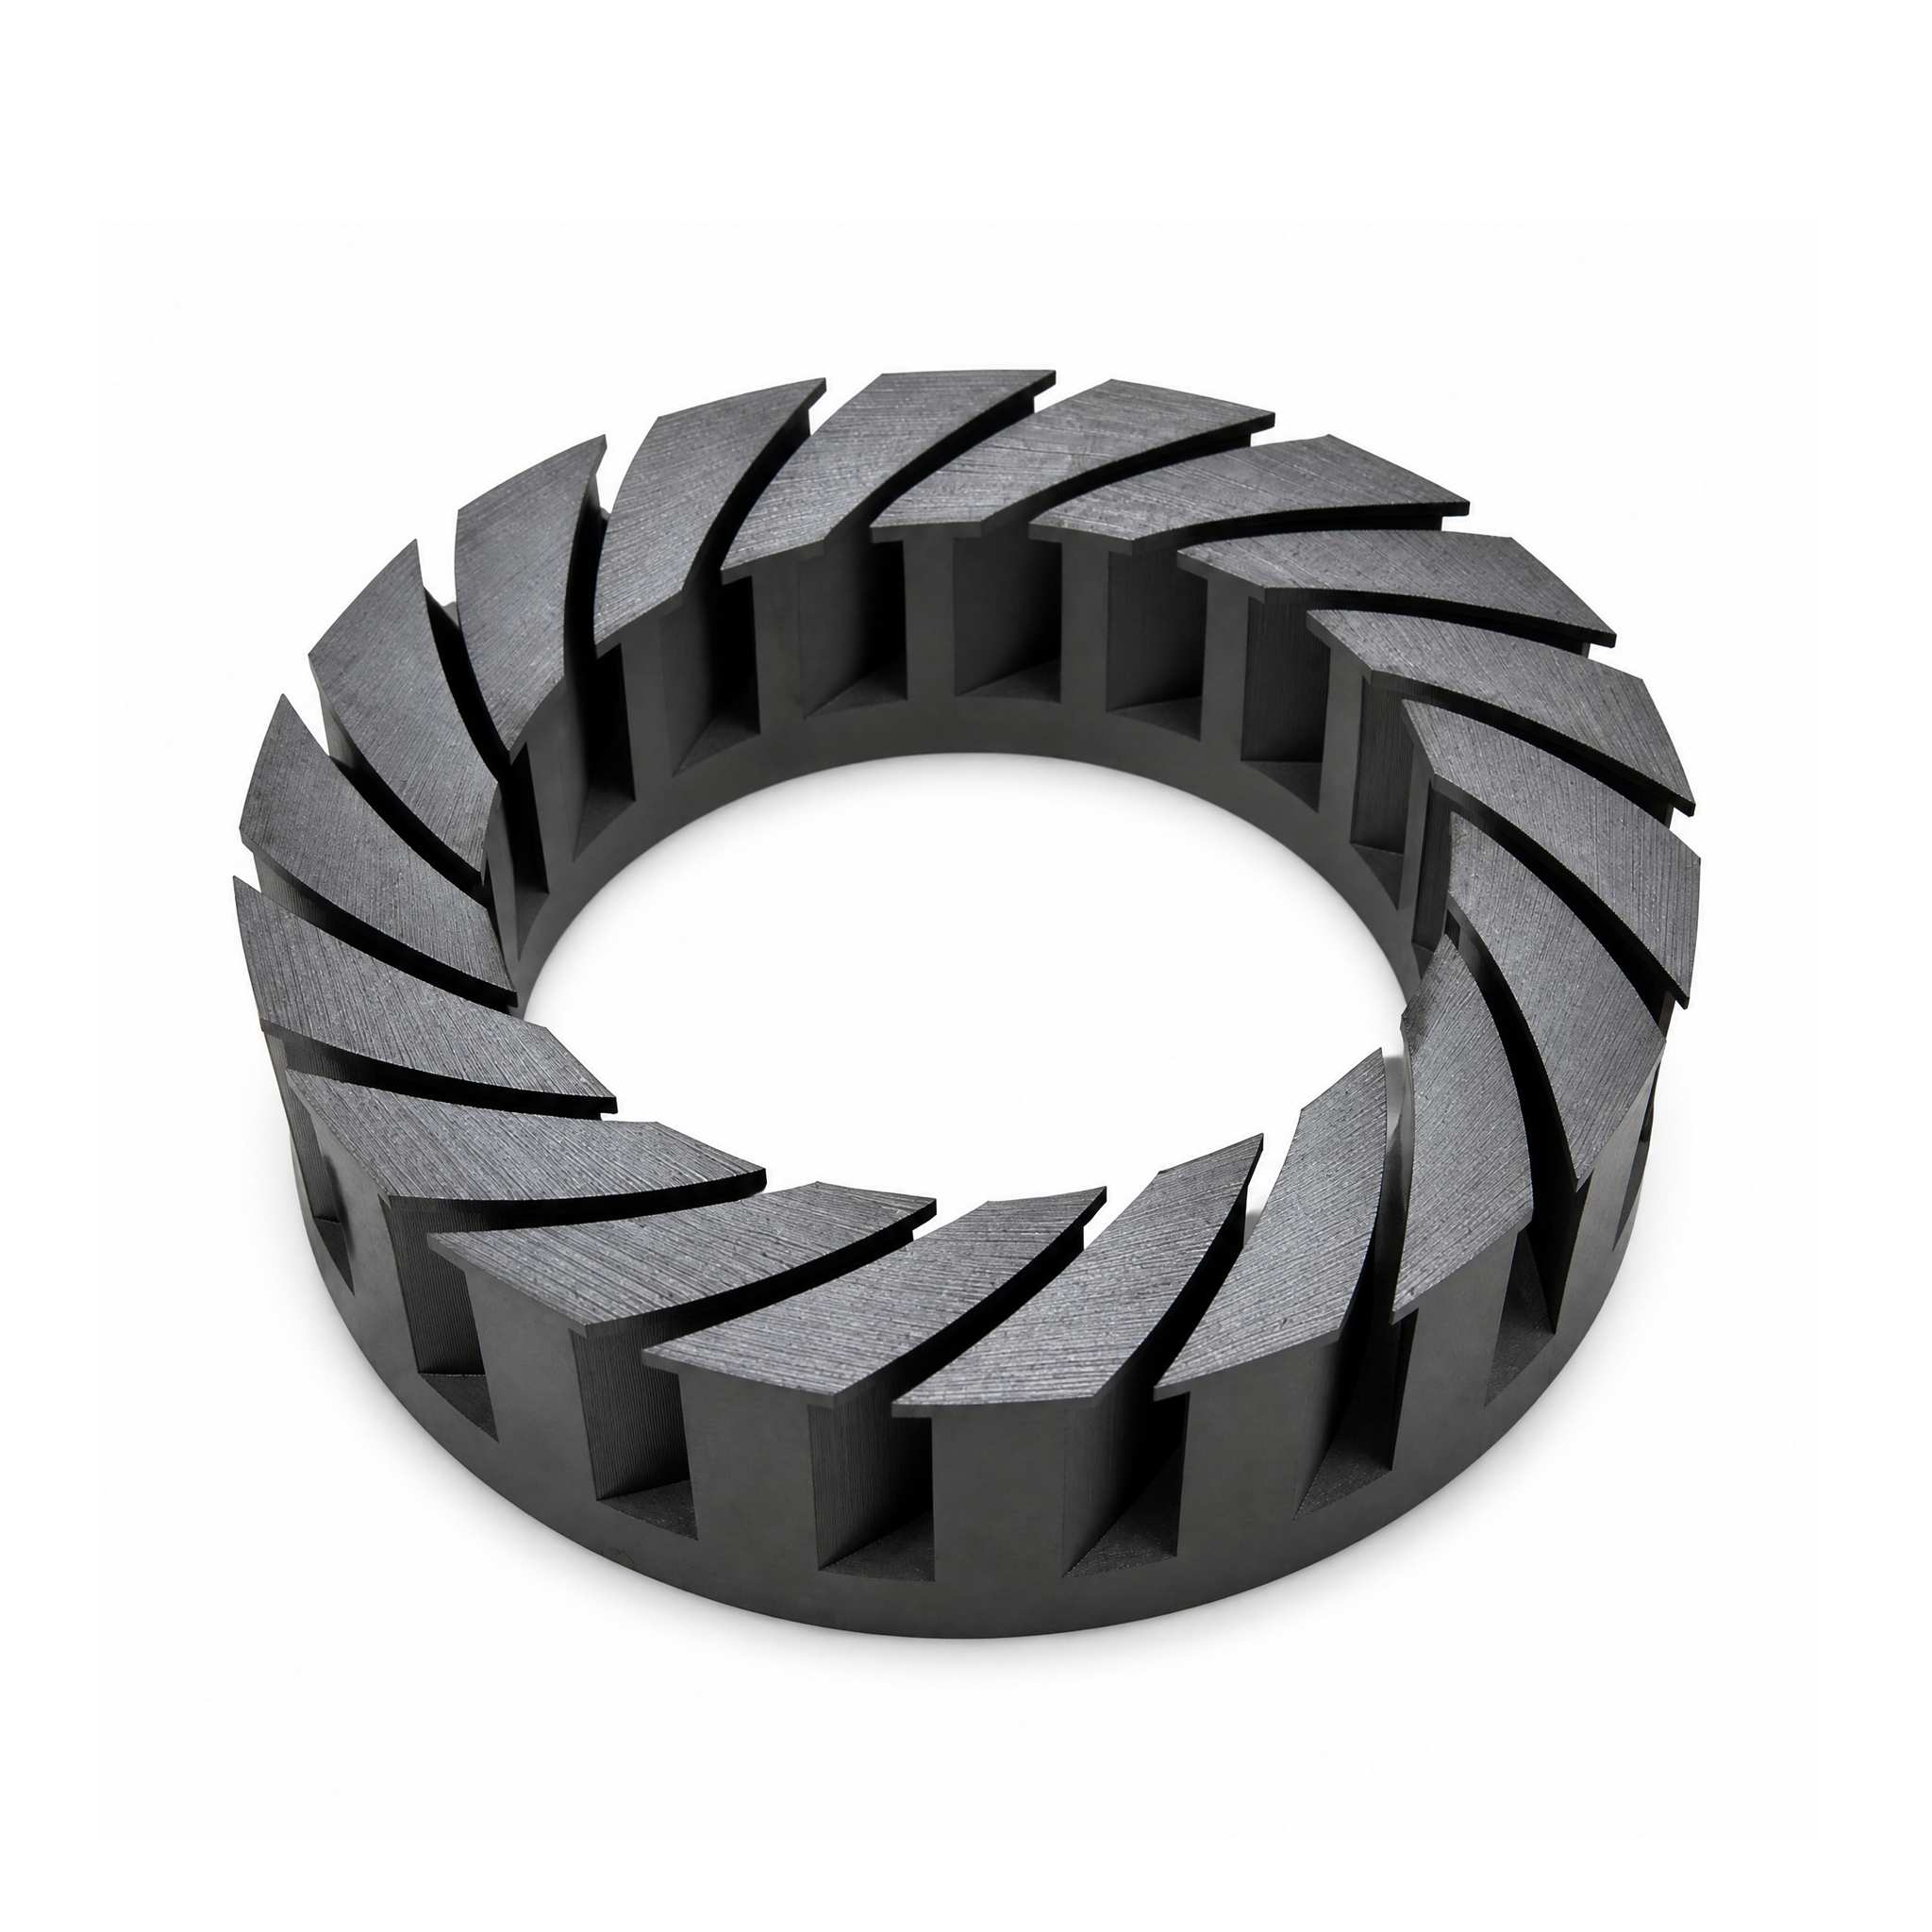
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
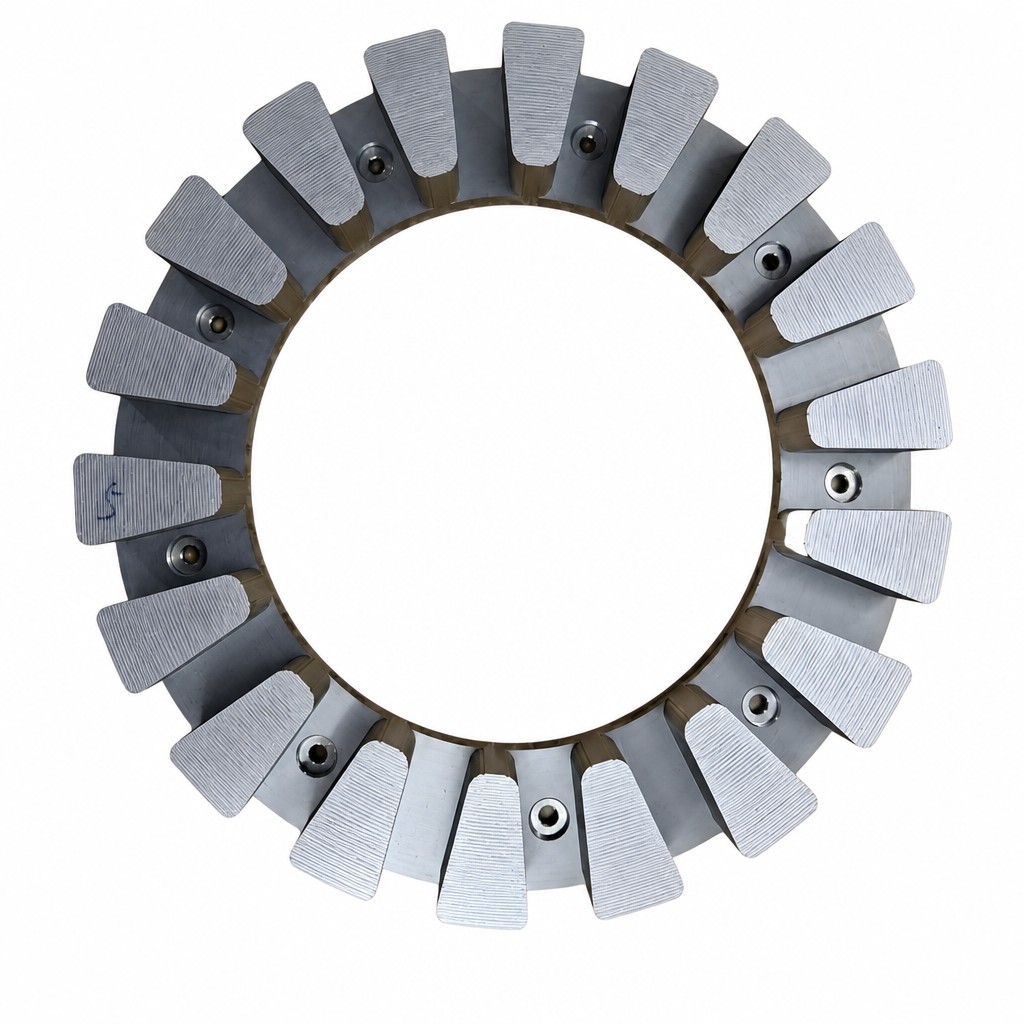
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
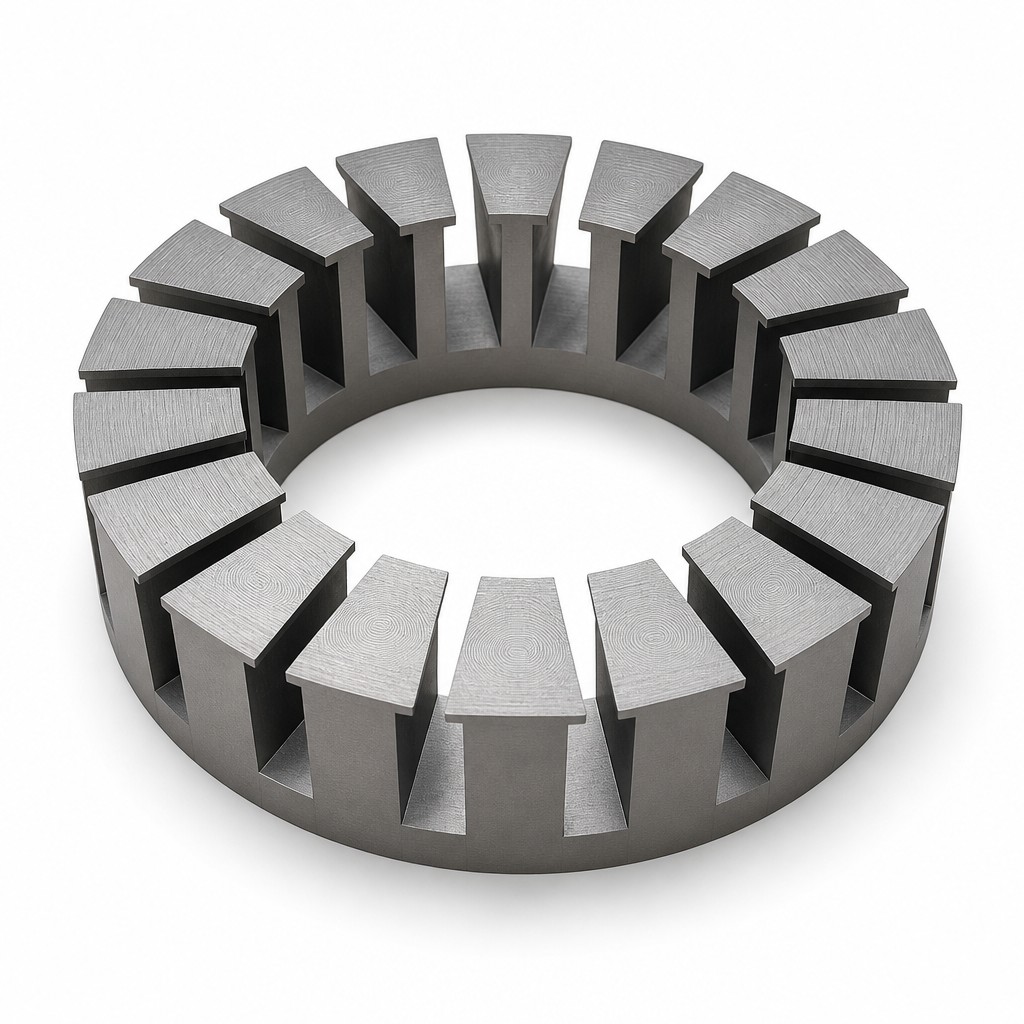
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
Noyaux de stator sur mesure pour micromoteurs à flux axial de haute précision, fabriqués à partir de bandes d'acier au silicium ultra-minces (0,10 mm à 0,35 mm) par enroulement continu et rainurage laser CNC de précision. Conçus spécifiquement pour les micromoteurs BLDC, les actionneurs robotiques miniatures, les dispositifs chirurgicaux, les cardans optiques de précision et les micropompes. Caractéristiques : absence de coûts d'outillage d'emboutissage, prototypage rapide, hauteur axiale ultra-compacte et densité de couple élevée avec un couple de crantage minimal.
Adresse : Room 201, West Building A, Dawei Logistics, Xihai Industrial Zone, Lecong Town, Shunde District, Foshan City
Vous pouvez vous désabonner à tout moment. Pour cela, veuillez trouver nos coordonnées dans les mentions légales.


 IPv6 RÉSEAU PRIS EN CHARGE
We will contact you as soon as possible
Hi! Click one of our members below to chat on








